用途场景
规格参数
产品概述
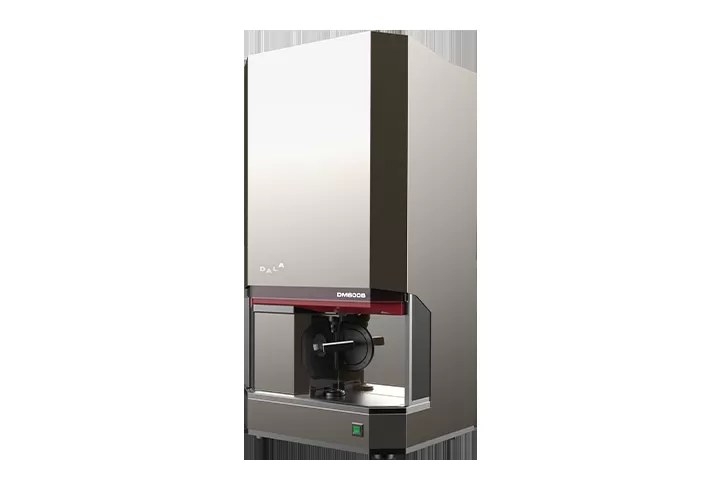
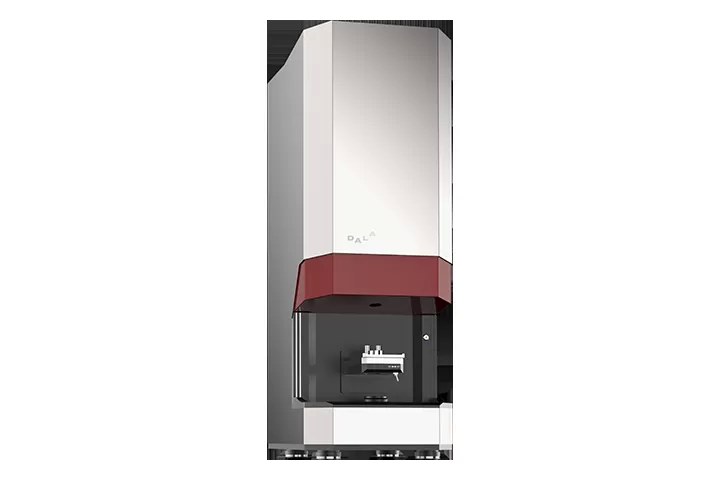
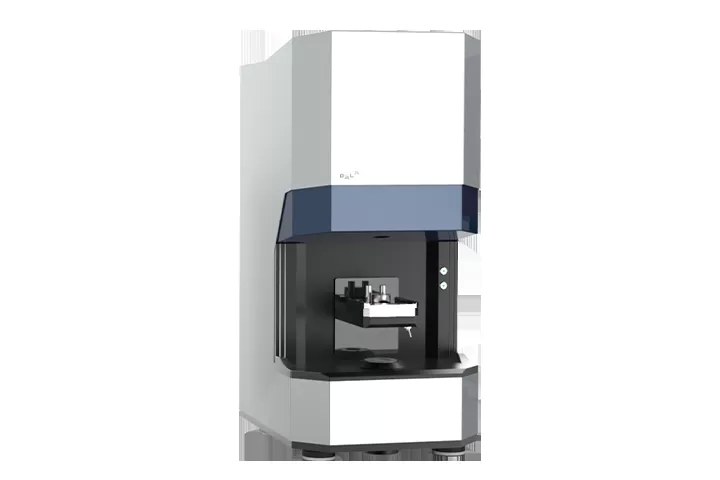
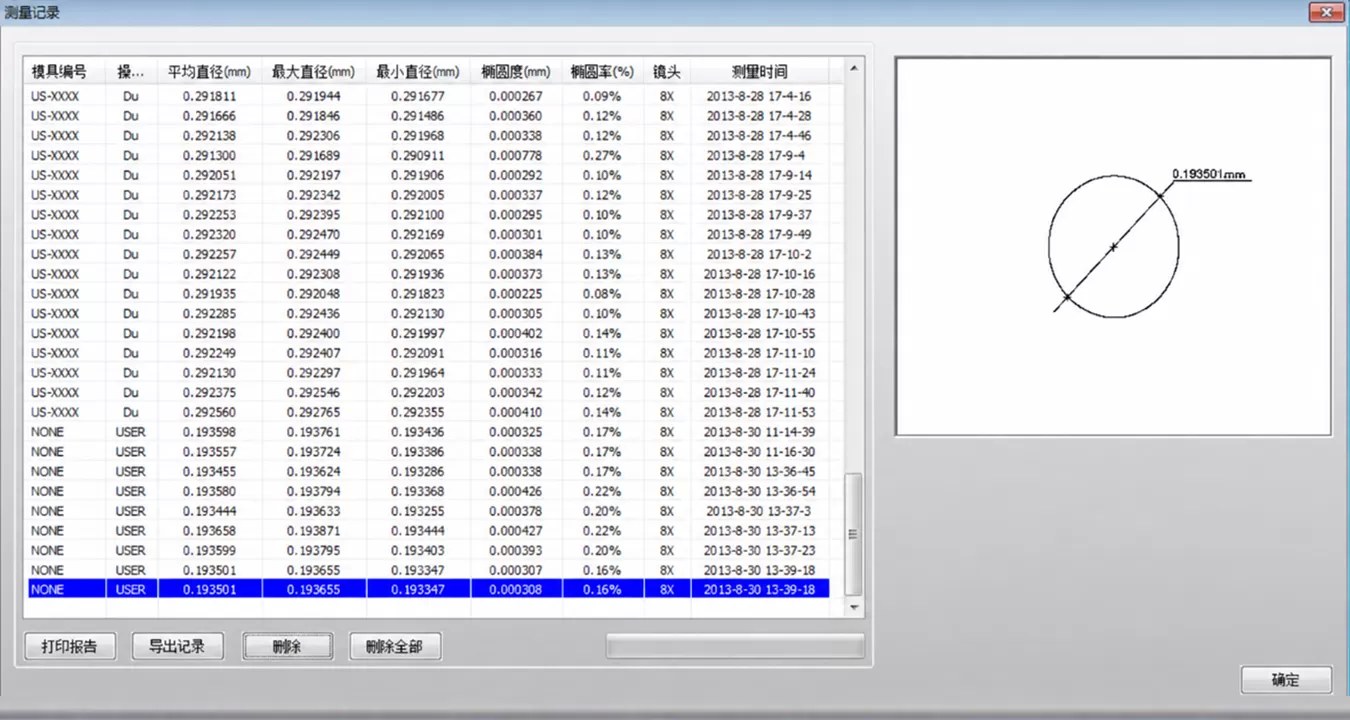
SC-50 自动拉丝模具孔径测量仪,专为拉丝模具制造企业与线缆厂家研发。仪器自动调焦、自动定位、自动切换镜头,操作员一键即可完成测量;平行光源配合高速成像模块,覆盖大孔径范围,让模具孔径检测更轻松、更准确。
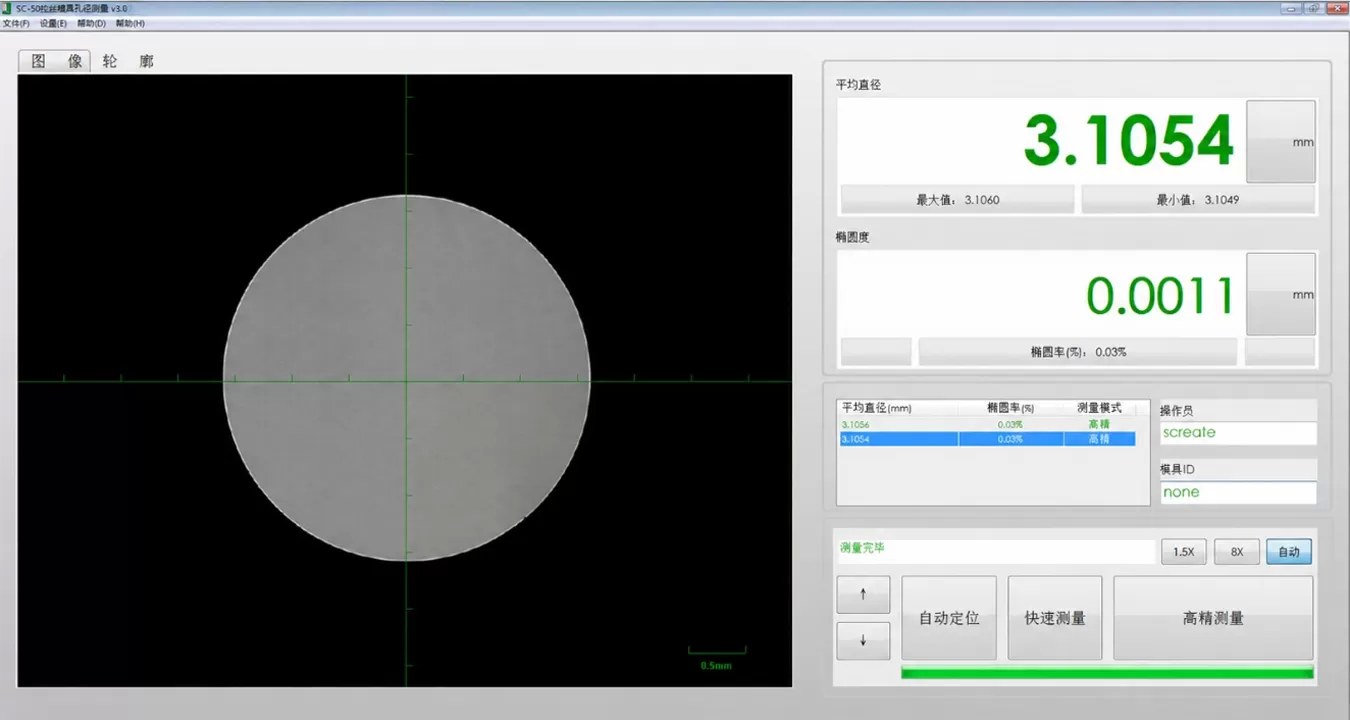
- 支持一键点击测量,自动调焦、自动切换镜头 - 支持测量状态可视化,显示孔径、椭圆度等测量结果 - 支持单点 / 多点校正,可新建、导入、导出测量标准,高级模式查看校正曲线 - 支持测量数据自动存储与导出,可存 2 万份,支持 Excel 导出和报告打印 - 支持单根 USB 数据线连接,图像与控制信号同步传输,兼容 Windows 10/7 - 支持固件自助升级
| 测量范围 | 0.02~3.00mm |
| 测量数据 | 直径、椭圆度 |
| 测量原理 | 远心光学测量技术 |
| 应用行业 | 金属拉丝、电线电缆 |
核心优势
一键测量,界面友好
自动调焦系统和自动镜头切换装置,不用手工干预,实现真正的一键自动测量。人机交互界面友好、美观,用户无需任何专业知识就可迅速学会软件操作。
测量结果可导出
自动保存每次测量结果,用户可以导出为Excel或TXT格式。
规格参数
| 内容 | 参数 | |
|---|---|---|
| 镜头倍率 | 8X | 1.5X |
| 内孔直径范围 (mm) | 0.020-0.600 | 0.60~3.00mm |
| 重复精度(mm) | ±0.0003 | ±0.0012 |
| 模具外径范围 (mm) | 22.5-60 (模具内外径同心度优于0.5mm) | |
| 模具高度范围 (mm) | 5~25 | |
| 典型测量时间 | 3s(快速模式)、7s(高精模式) | |
| 测量报告打印 | 可打印模具内孔轮廓、直径、椭圆度等信息 | |
| 测量结果存储 | 自动存储,可导出为 Excel 或 TXT 格式 | |
| 校正及自定义标准 | 有 | |
| 仪器自检 | 有 | |
| 软件升级 | 有 | |
| 电源接口 | 24VDC± 5%, Max. 36W | |
| 数据接口 | USB2.0 | |
| 操作环境 | 相对湿度 15~80%,温度 15℃~30℃ | |
| 存储条件 | 相对湿度 8~80%,温度 0℃~50℃ | |
| 仪器重量 | 17kg | |
常见问题
问:不同的模孔如何选择镜头倍率?
答:镜头倍率 | 2D测量范围 (mm) | 3D测量范围 (mm);20X | 0.015-0.200 | 0.020-0.035;10X | 0.035 - 0.450 | 0.035 - 0.110;3X | 0.110 - 1.50 | 0.110 - 1.000;1X | 0.350 - 5.00 | 0.400 - 4.000;0.5X | 0.700 - 9.00 | 0.800 -8.500;0.25X | 1.00-20.00 | 2.00-20.00;0.1X | 4.00-45.00 | 4.00-45.00
问:当模具找不到孔的时候,应该怎么办?
答:1、切换到比当前镜头更低倍率的镜头(比如当前镜头是10X,就切换到3X);;2、移动模具安放台,在软件图像显示区域寻找亮斑,找到亮斑后,将亮斑移动到软件图像显示区域的中央,调节Z轴,使得亮斑的双环变得清晰;;3、这时切换到回原来倍率的镜头,移动模具安放台,进一步把亮斑移动到软件图像显示区域的中央,调节Z轴至双环清晰即可。(若切换回原镜头倍率,得到清晰双环,则可不用调整Z轴)
问:软件测量系统里面的Ar(%),Ar1(%),Ar2(%)是什么意思?
答:Ar(%)为计算定径带长度必须的输入参数;Ar1(%),Ar2(%)为计算压缩角必须的输入参数,在软件测量界面上的位置如下图所示:;上图中Ar(%)设置为2.2,代表定径长度是根据模具孔截面积为(1+2.2%)*A(模具最小截面积)的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积增加2.2%,得到两个位置,如图中蓝色箭头所示,此时测量的定径长度为33%;;Ar1(%),Ar2(%)分别设置为5.0,20.0,代表压缩角是根据模具孔截面积为(1+5.0%)*A的位置和(1+20.0%)*A的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积分别增加5%和20%,得到两个位置(下图绿色箭头处),此时测量计算出的压缩角为15°。;注:上述模具孔截面积是根据模具中心轴对应的半径来计算的,所以可以得到两个定径长度值和两个压缩角度值。
问:定径区长度的有效值是什么意思?
答:定径带长度有效值是通过以下公式计算所得:定径带长度有效值 = (左右定径带的重合区域 + (左定径带长度+右定径带长度) / 2) / 2。可最大程度代表拉丝模具实际有效的定径带长度。
❓ 常见问答 4 查看更多 →
问:不同的模孔如何选择镜头倍率?
答:镜头倍率
2D测量范围 (mm)
3D测量范围 (mm)
20X
0.015-0.200
0.020-0.035
10X
0.035 - 0.450
0.035 - 0.110
3X
0.110 - 1.50
0.110 - 1.000
1X
0.350 - 5.00
0.400 - 4.000
0.5X
0.700 - 9.00
0.800 -8.500
0.25X
1.00-20.00
2.00-20.00
0.1X
4.00-45.00
4.00-45.00
问:当模具找不到孔的时候,应该怎么办?
答:1、切换到比当前镜头更低倍率的镜头(比如当前镜头是10X,就切换到3X);
2、移动模具安放台,在软件图像显示区域寻找亮斑,找到亮斑后,将亮斑移动到软件图像显示区域的中央,调节Z轴,使得亮斑的双环变得清晰;
3、这时切换到回原来倍率的镜头,移动模具安放台,进一步把亮斑移动到软件图像显示区域的中央,调节Z轴至双环清晰即可。(若切换回原镜头倍率,得到清晰双环,则可不用调整Z轴)
问:软件测量系统里面的Ar(%),Ar1(%),Ar2(%)是什么意思?
答:Ar(%)为计算定径带长度必须的输入参数;Ar1(%),Ar2(%)为计算压缩角必须的输入参数,在软件测量界面上的位置如下图所示:
上图中Ar(%)设置为2.2,代表定径长度是根据模具孔截面积为(1+2.2%)*A(模具最小截面积)的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积增加2.2%,得到两个位置,如图中蓝色箭头所示,此时测量的定径长度为33%;
Ar1(%),Ar2(%)分别设置为5.0,20.0,代表压缩角是根据模具孔截面积为(1+5.0%)*A的位置和(1+20.0%)*A的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积分别增加5%和20%,得到两个位置(下图绿色箭头处),此时测量计算出的压缩角为15°。
注:上述模具孔截面积是根据模具中心轴对应的半径来计算的,所以可以得到两个定径长度值和两个压缩角度值。
问:定径区长度的有效值是什么意思?
答:定径带长度有效值是通过以下公式计算所得:定径带长度有效值 = (左右定径带的重合区域 + (左定径带长度+右定径带长度) / 2) / 2。可最大程度代表拉丝模具实际有效的定径带长度。