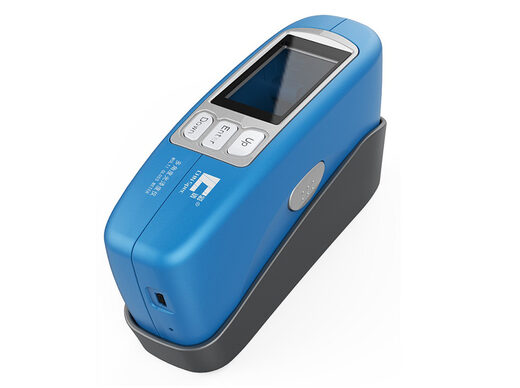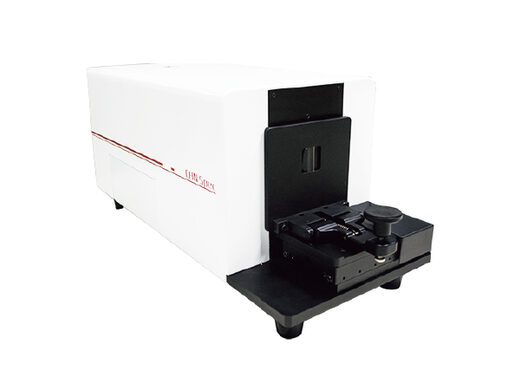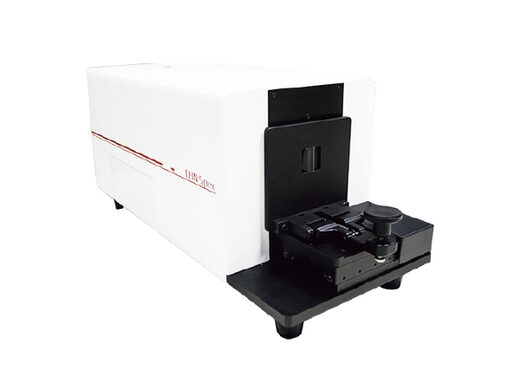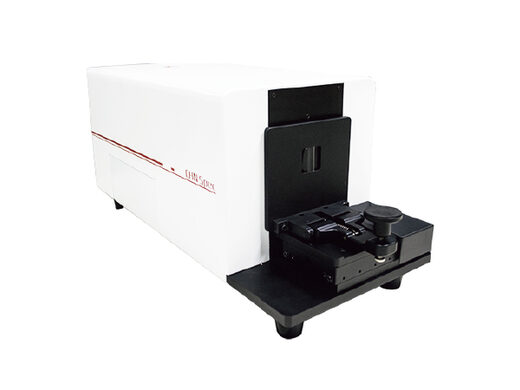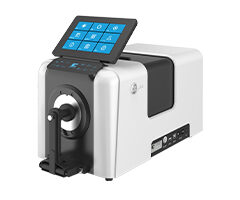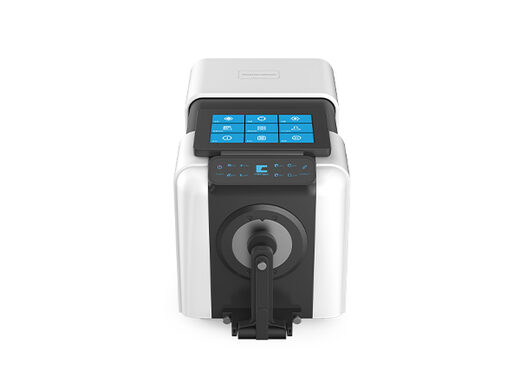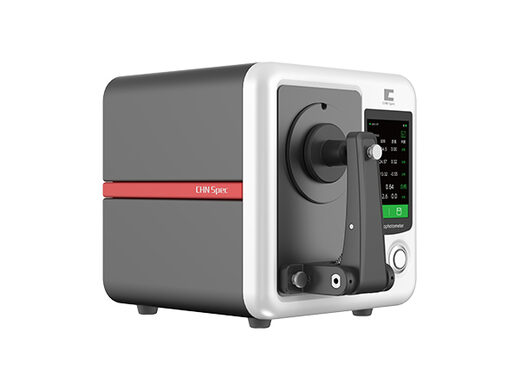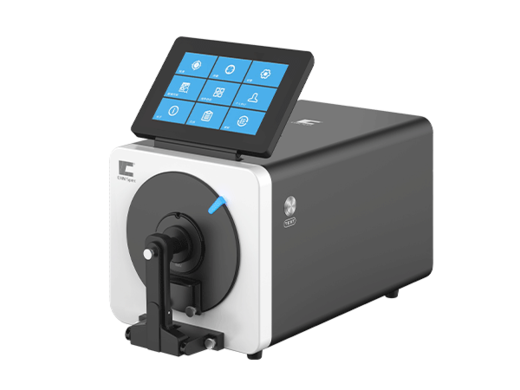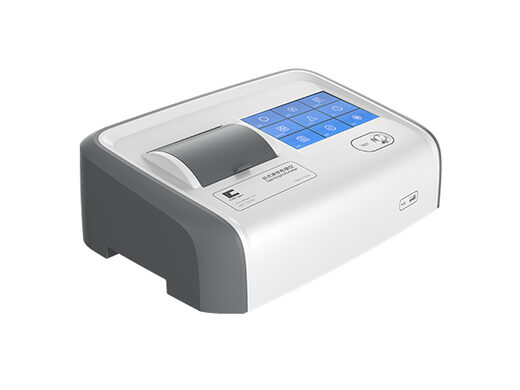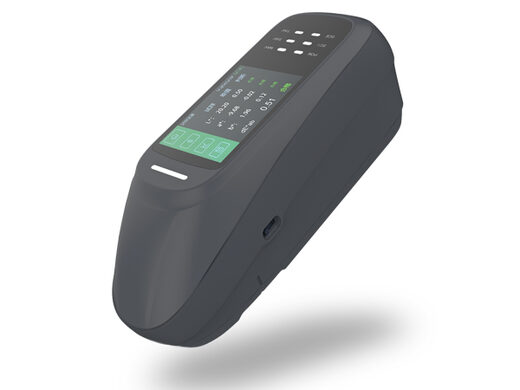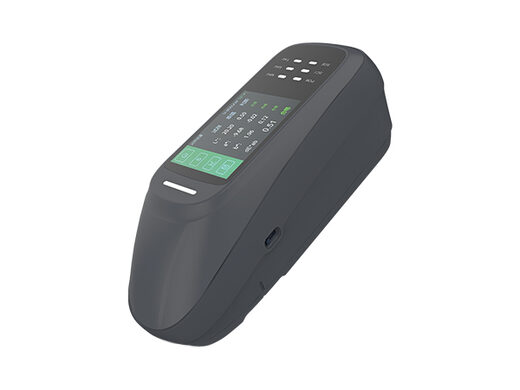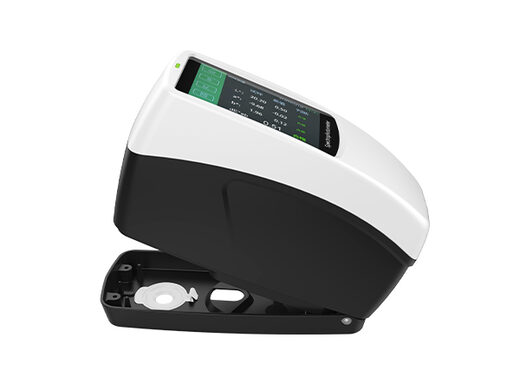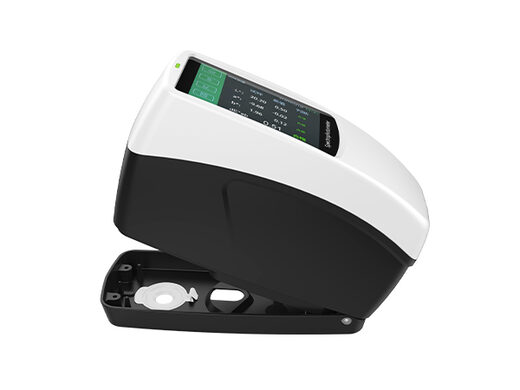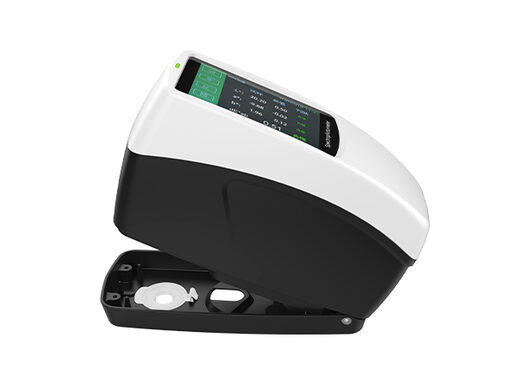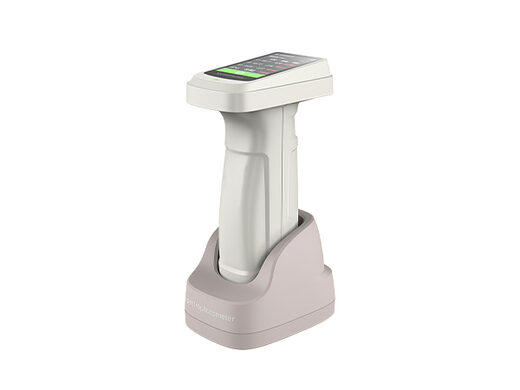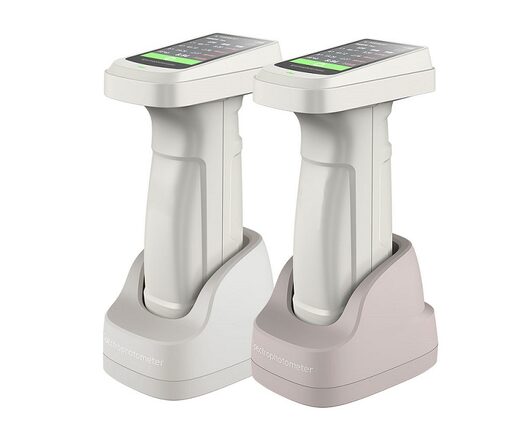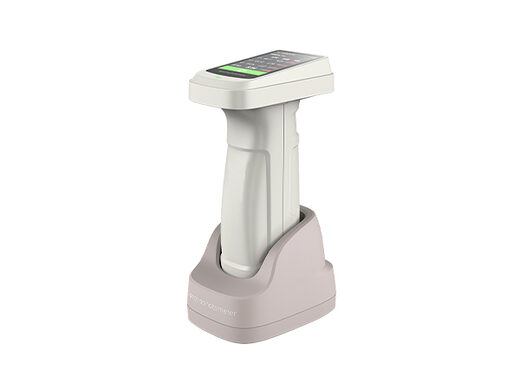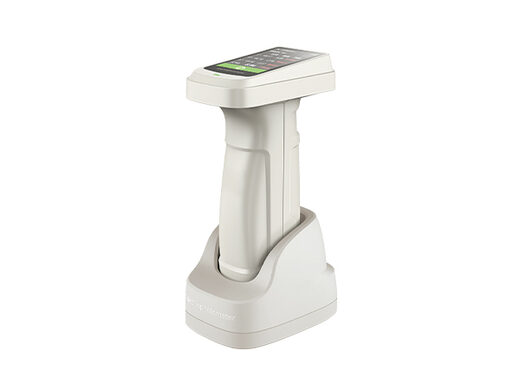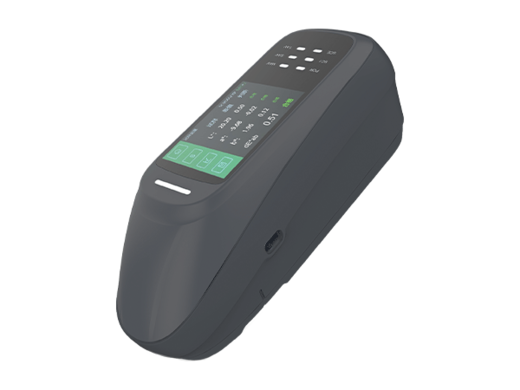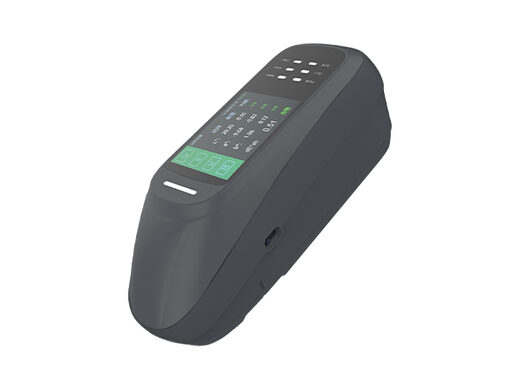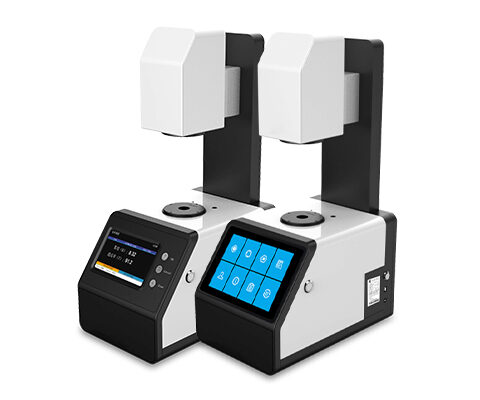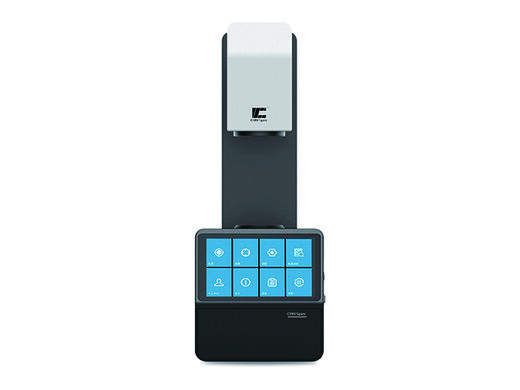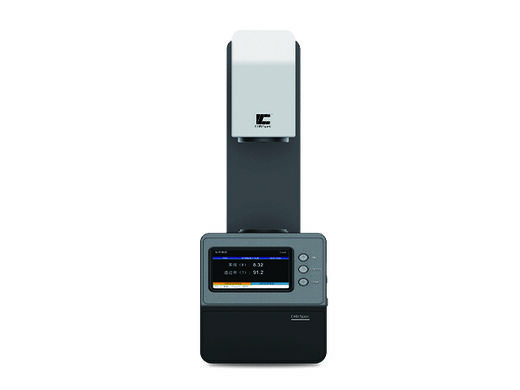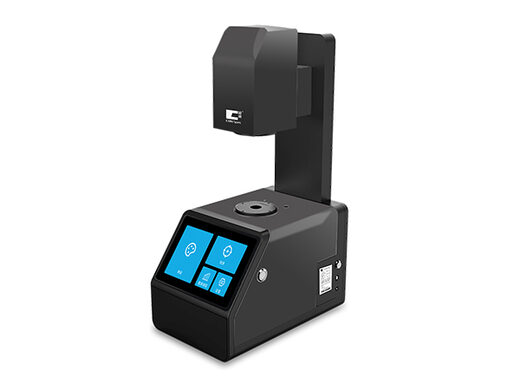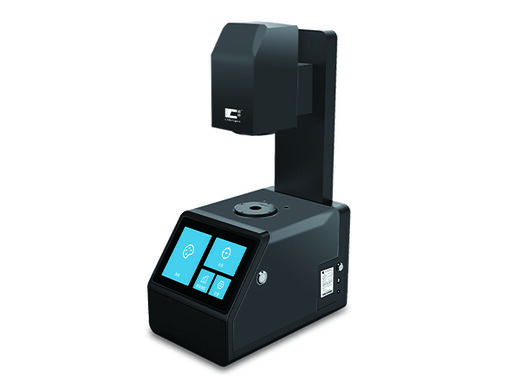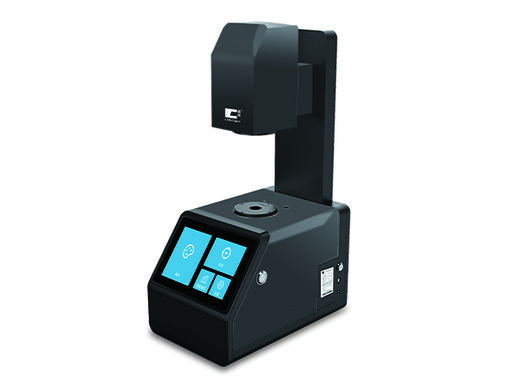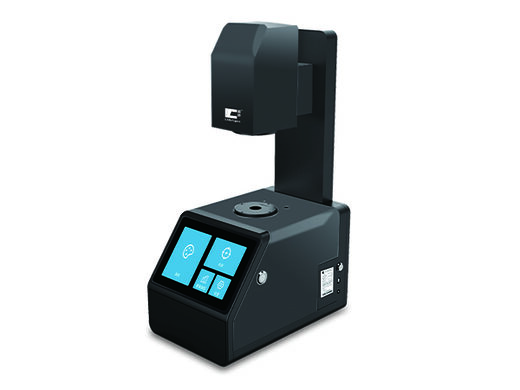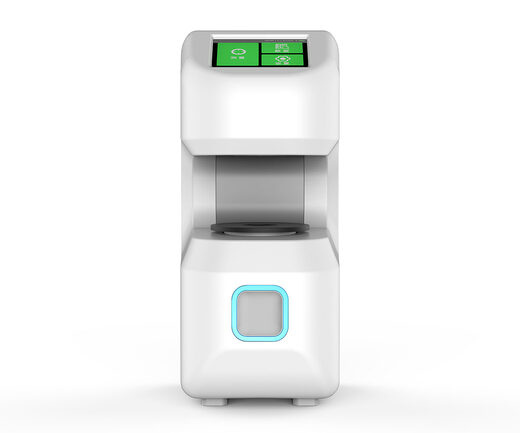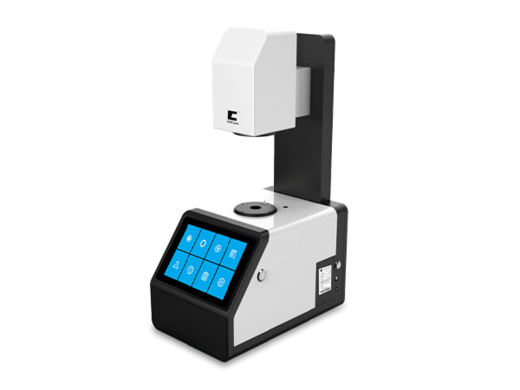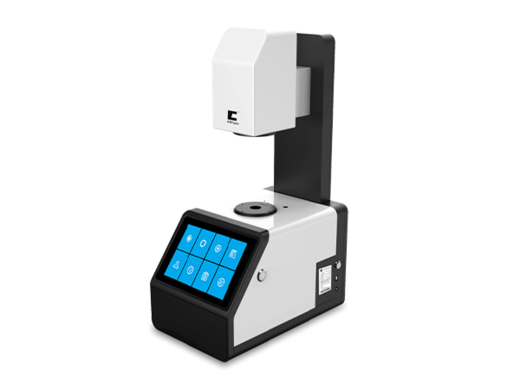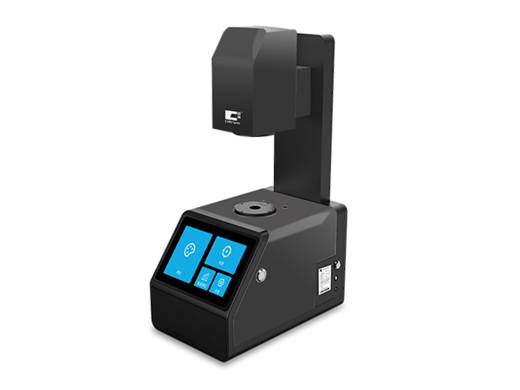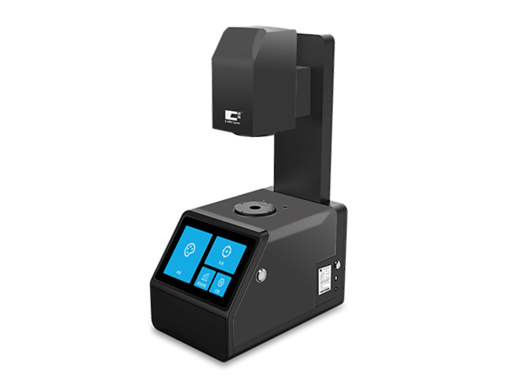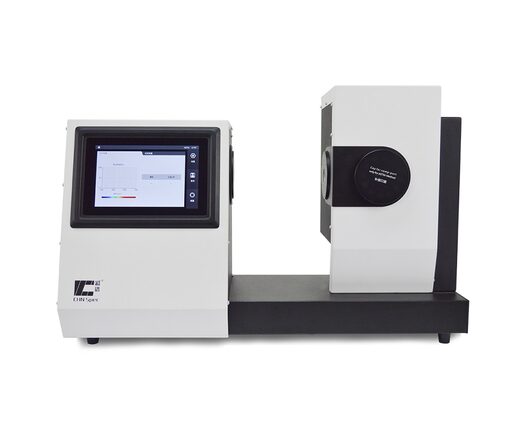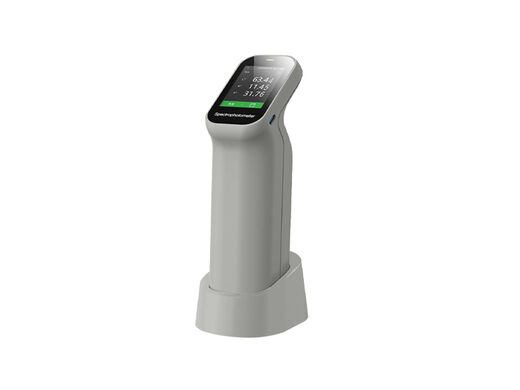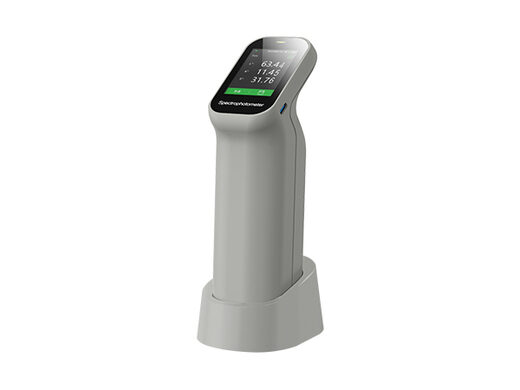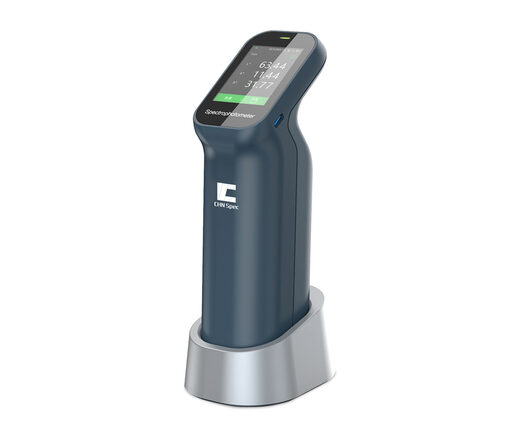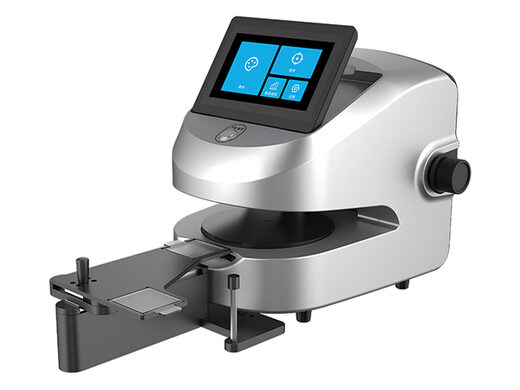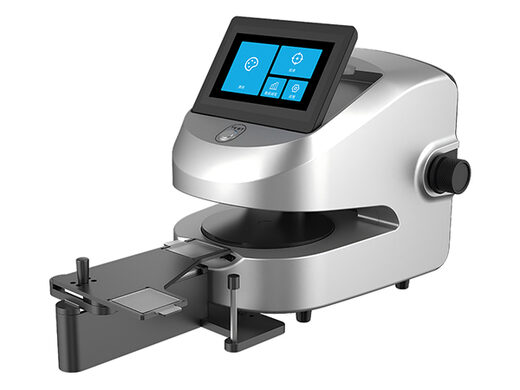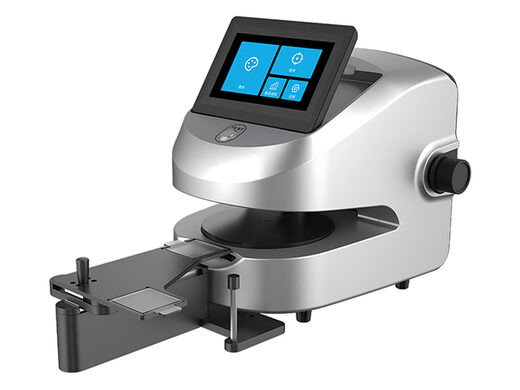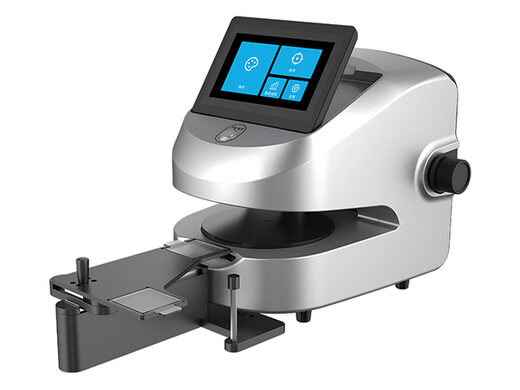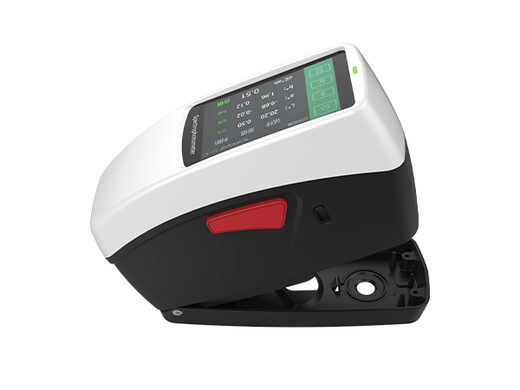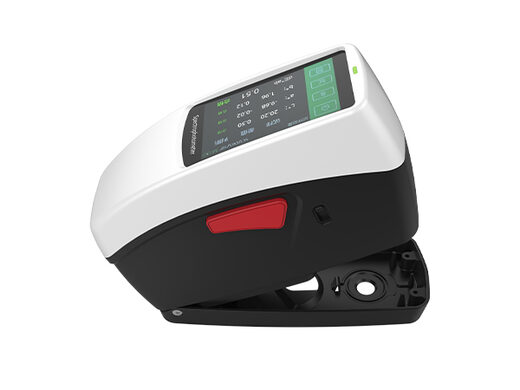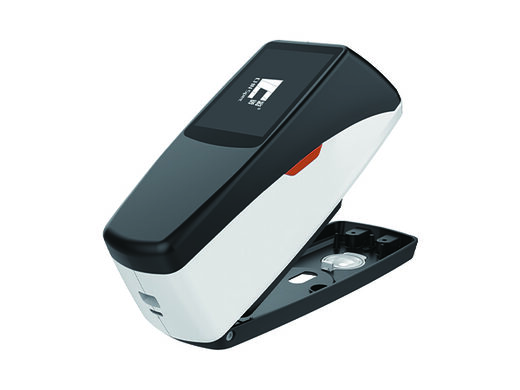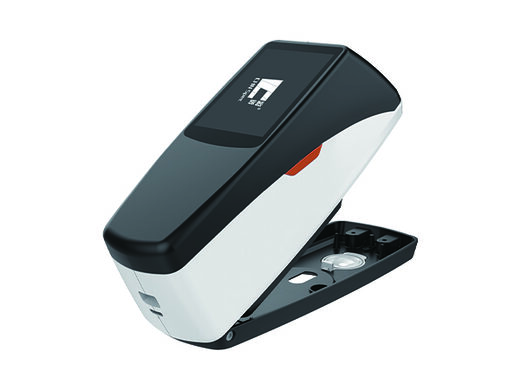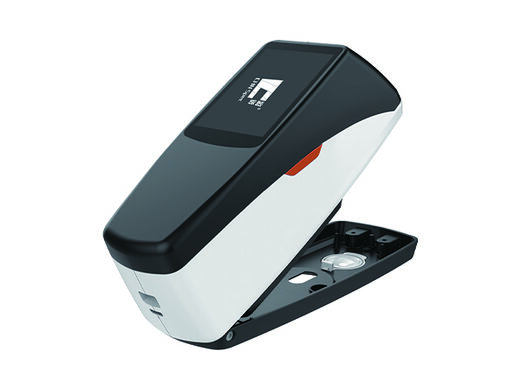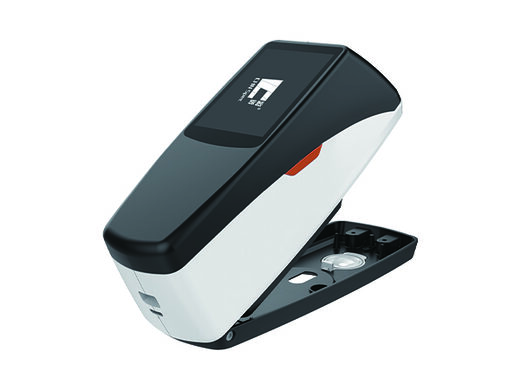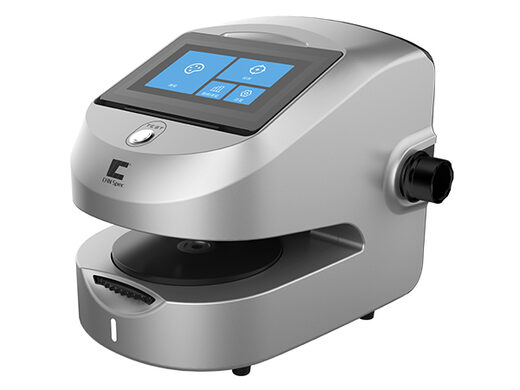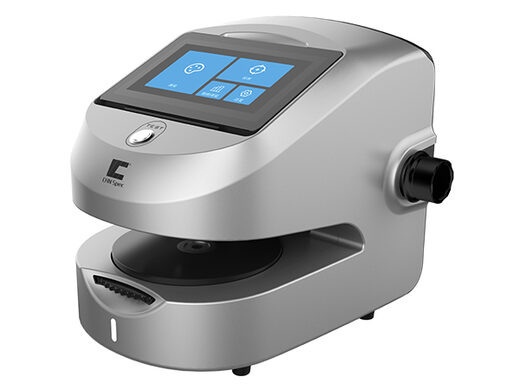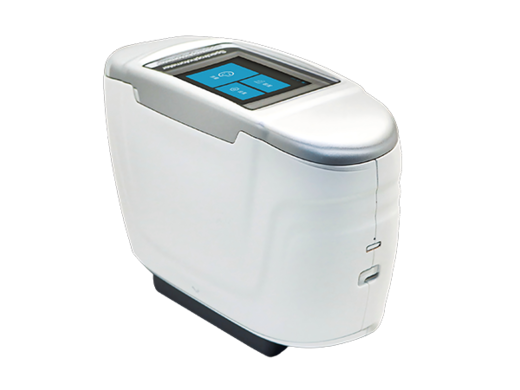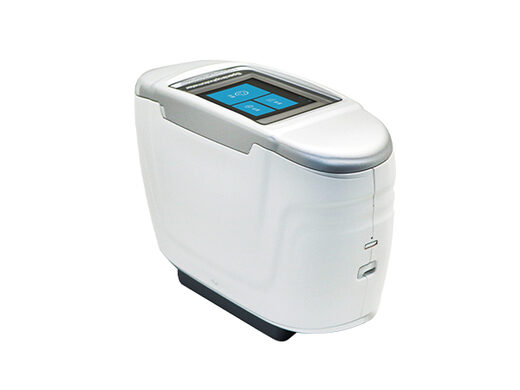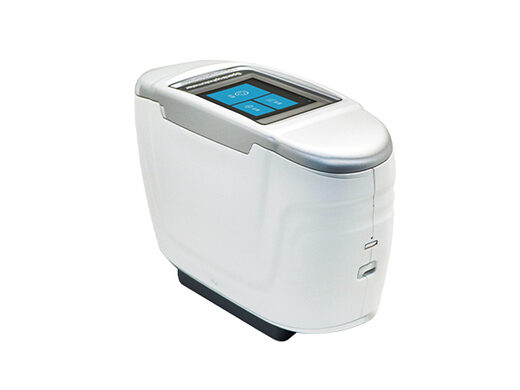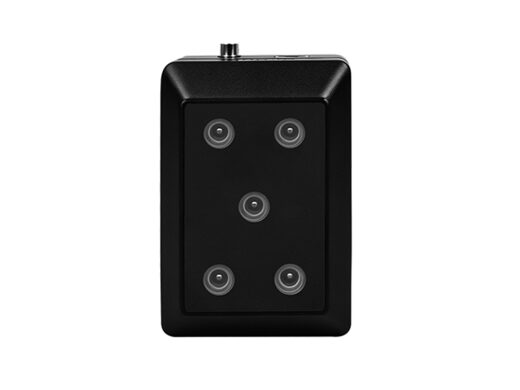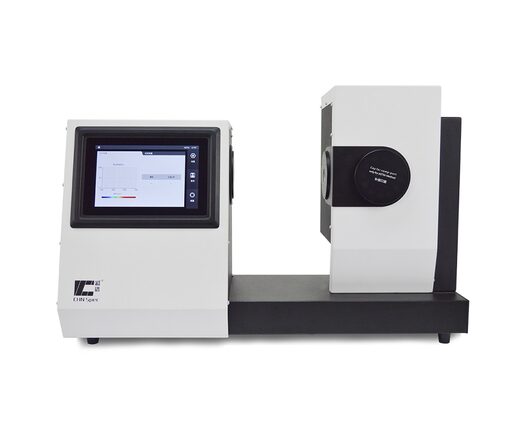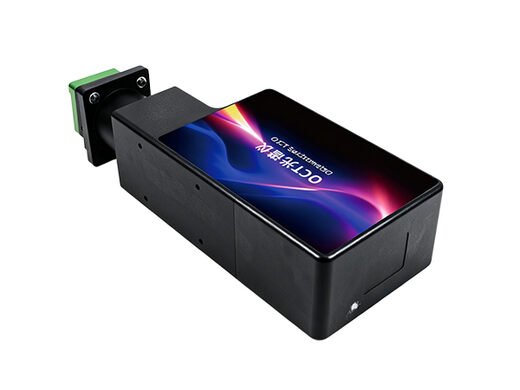
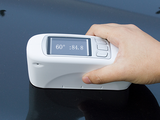
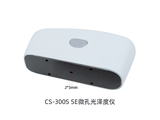
CS-300SE/380SE/300SSE光泽度仪
 型号:CS-300 SE / CS-380 SE / CS-300S SE
用途场景
规格参数
产品简介
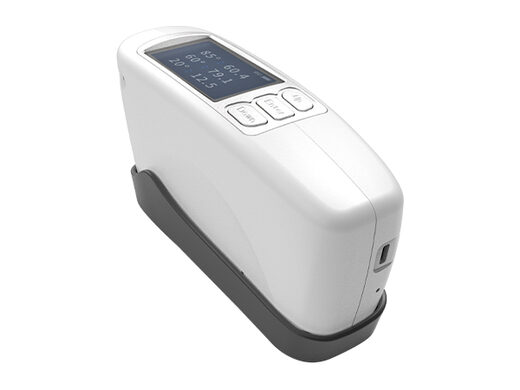
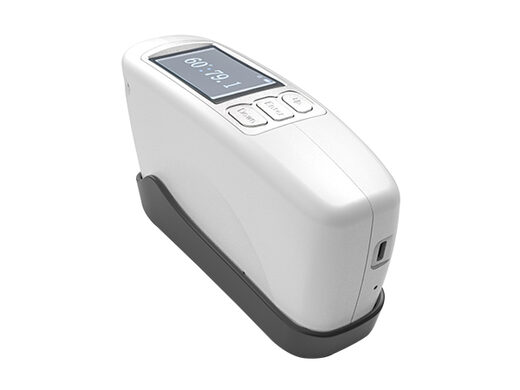
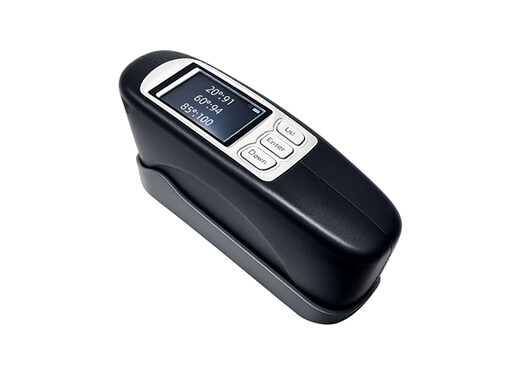
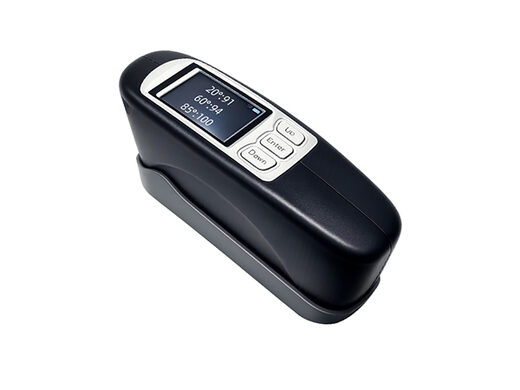
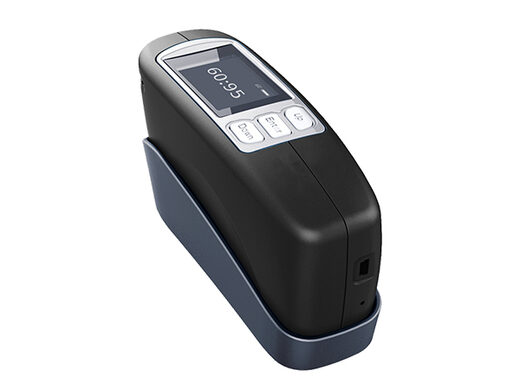
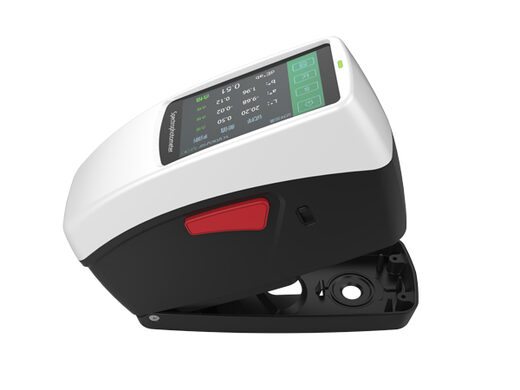
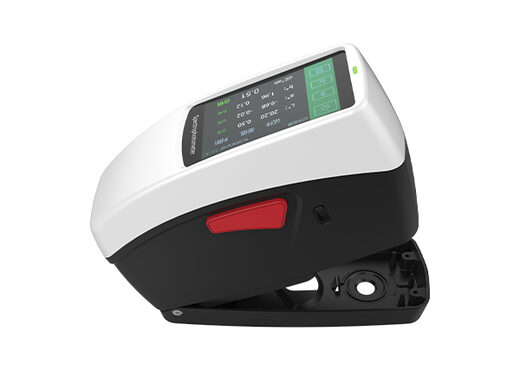
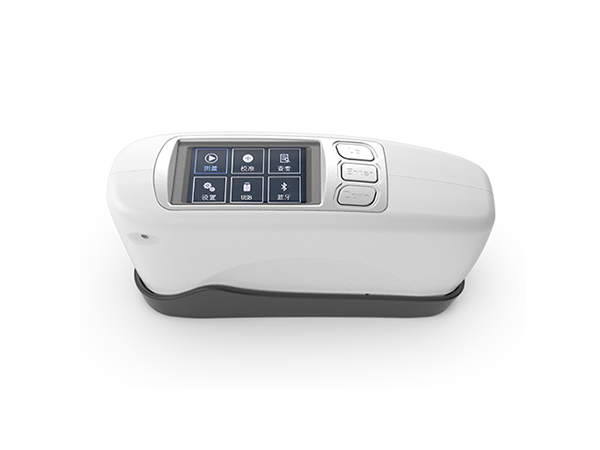
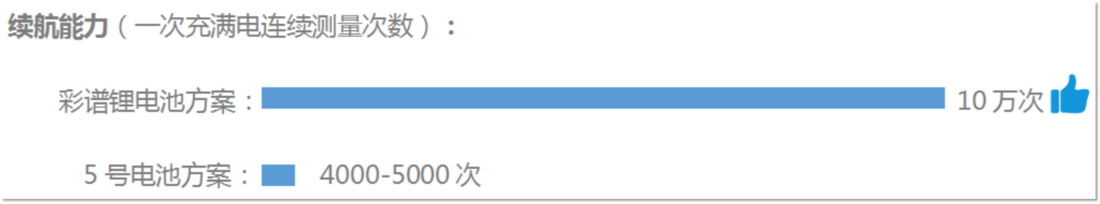
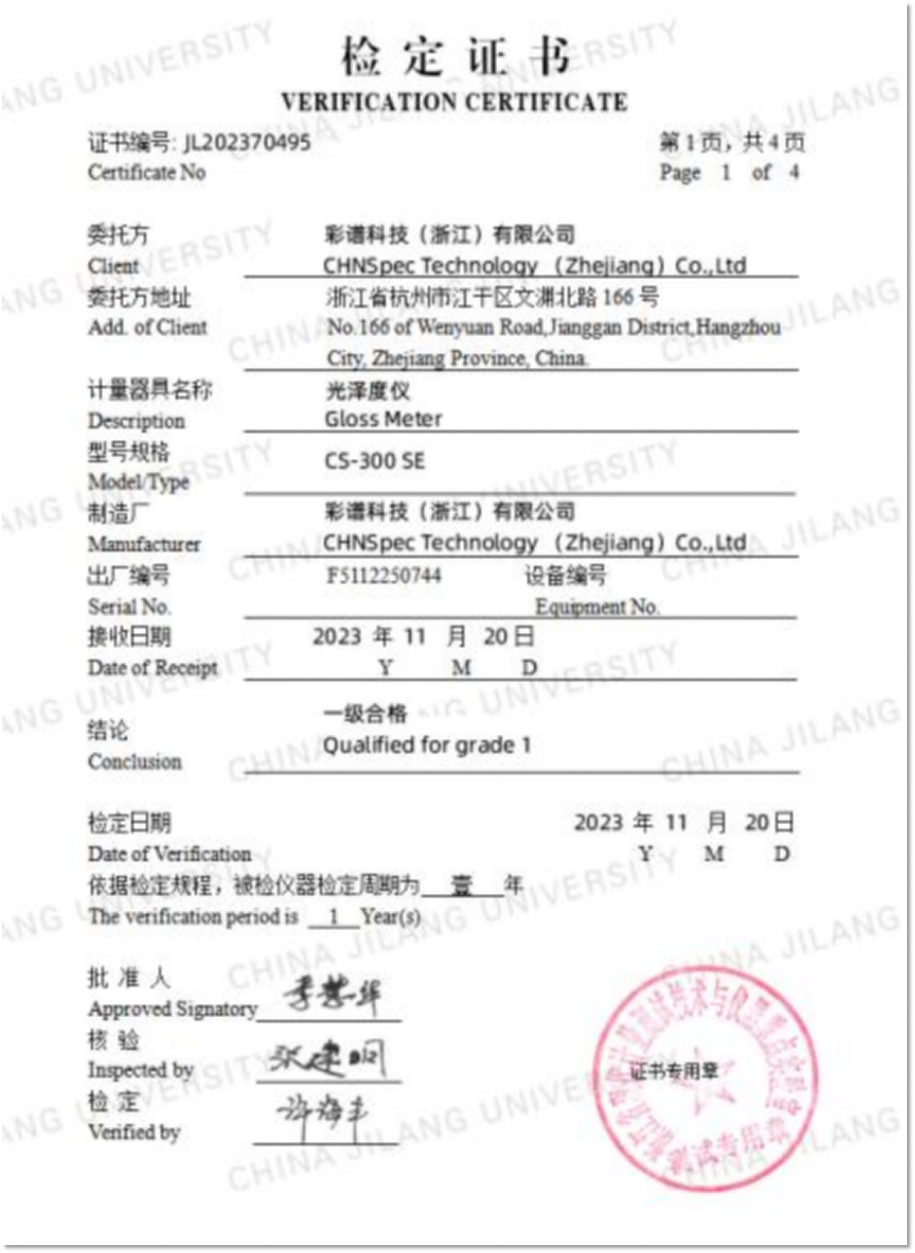
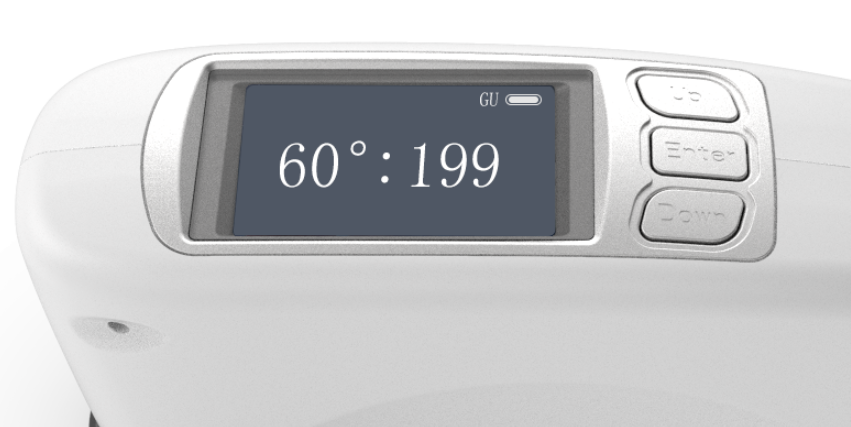
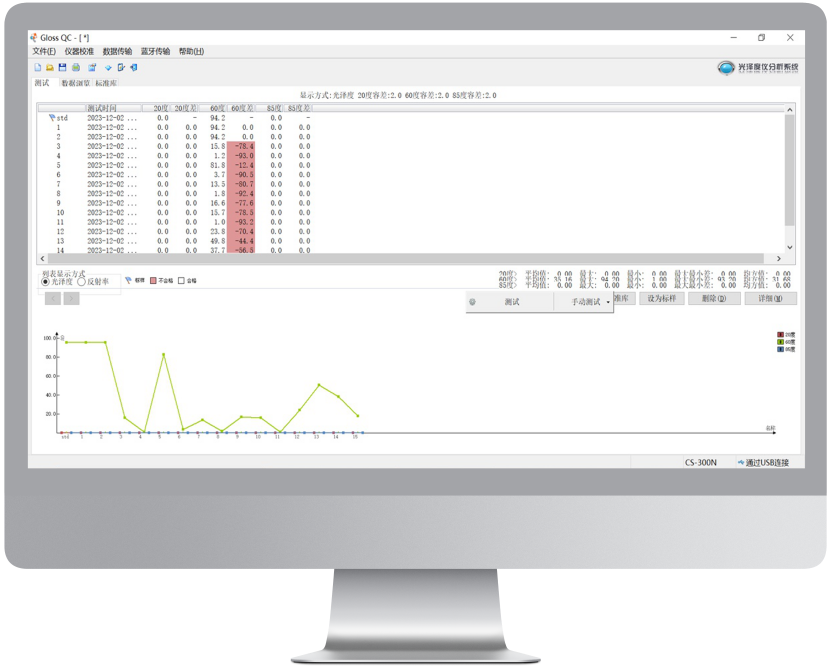
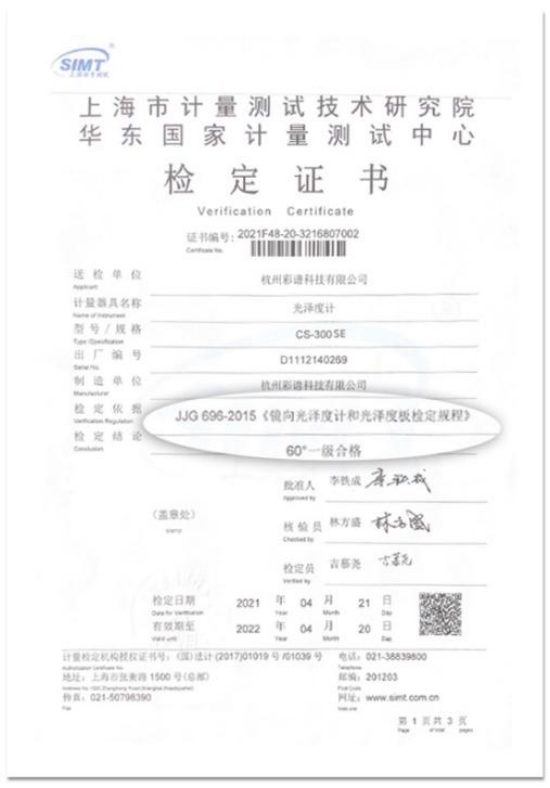
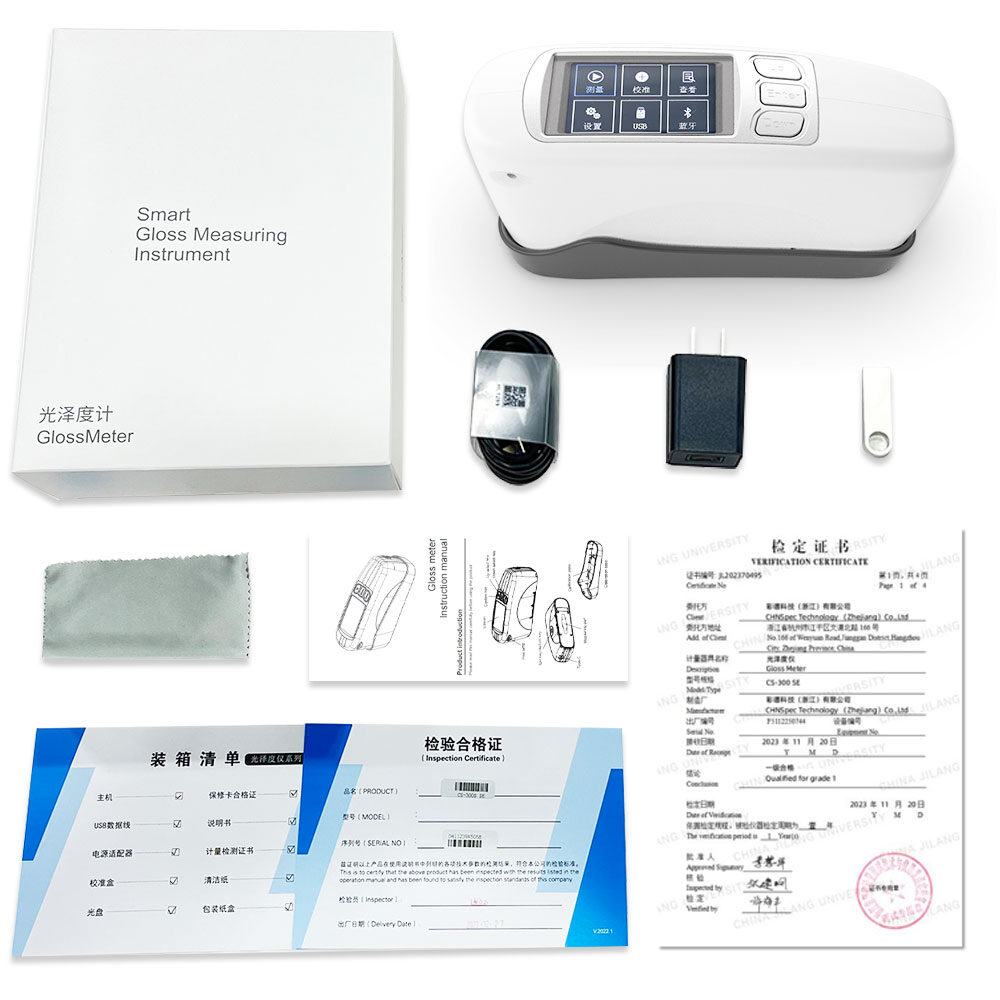
▎ 全新光泽度仪CS-300 SE系列,采用双光路技术,具有0.2GU超高重复精度;采用锂电池的充电方式,提供一次充电10万次测量的超长续航。单机可存储5000条数据;320*240大彩屏界面显示,清晰直观;附带PC端管理软件,支持电脑端操作仪器,打印、导出测试报告。附带第三方检定证书,准确性有保障。满足JJG 696-2015标准。
▎ CS-300 SE系列光泽度仪包含三个型号,CS-300 SE是单角度光泽度仪(60°),CS-300S SE是微孔光泽度仪(60°,2*3mm),CS-380 SE是三角度光泽度仪(20°,60°,85°)。
一、 产品特点
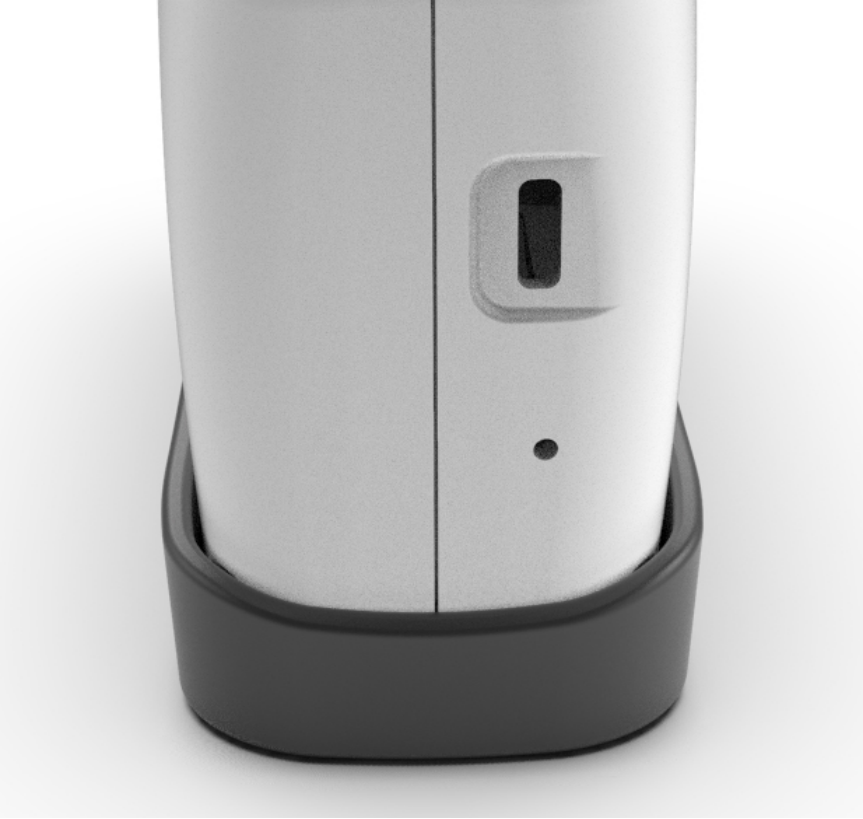
二、 产品图
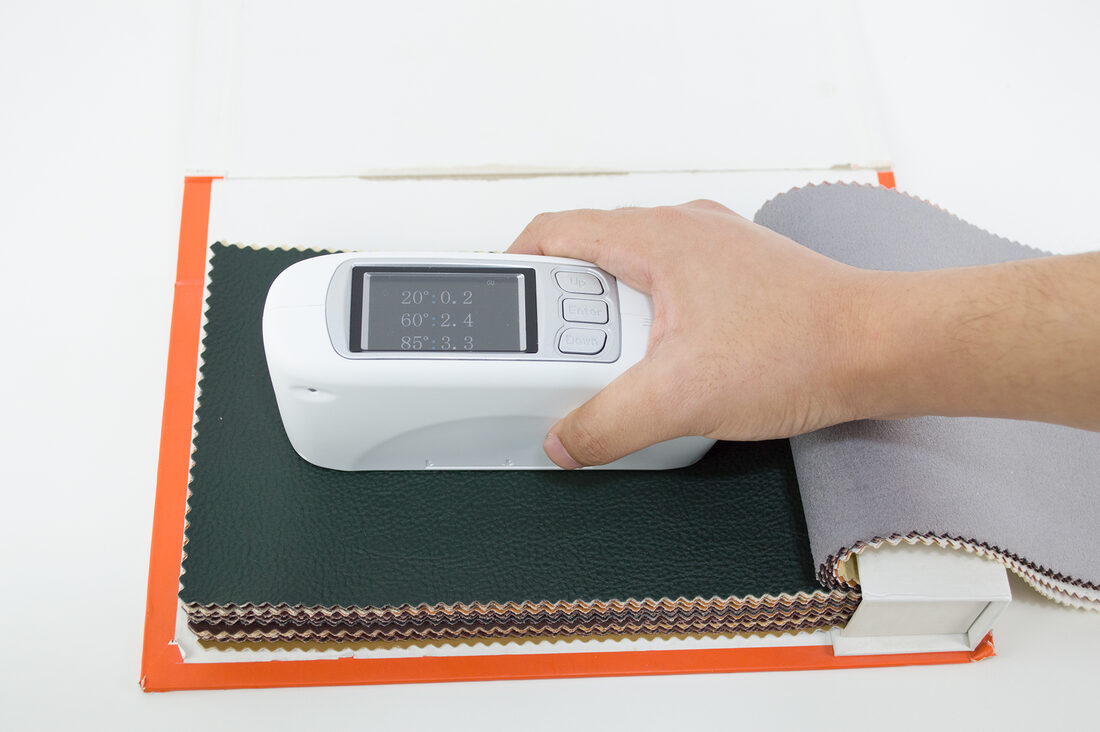
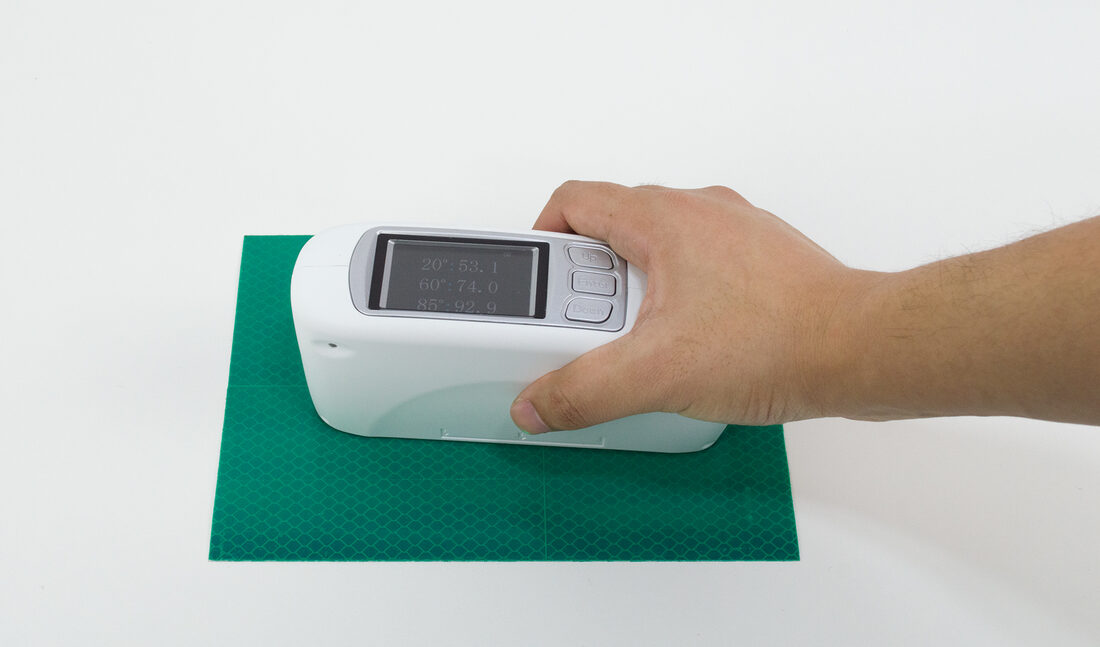
技术参数
|
产品型号 |
CS-300 SE |
CS-380 SE |
CS-300S SE |
|
测量角度 |
60° |
20°、60°、85° |
60° |
|
测量光斑(mm) |
60°:9*15 |
20°:10*10;60°:9*15;85°:5*38 |
60°:2*3 |
|
测量量程 |
60°:0-200GU |
20°:0-200GU;60°:0-200GU; 85°:0-100GU |
60°:0-200GU |
|
分度值 |
0.1GU |
0-100:0.1GU;大于100:1GU |
|
|
测量重复精度※ |
0-100GU:0.2GU;100-200GU:0.2%GU |
||
|
测量模式 |
简单模式和统计模式 |
||
|
测量准确性 |
满足JJG 696-2015光泽度仪要求 |
||
|
测量时间 |
小于1s |
小于1.5s |
小于1s |
|
数据存储 |
5000条 |
||
|
体积 |
165*51*77mm(长*宽*高) |
||
|
重量 |
约400g |
||
|
语言 |
简体中文、英语 |
||
|
电池电量 |
3000mAh锂电池 |
||
|
续航能力※※ |
充满电可使用100000次 |
充满电可使用60000次 |
充满电可使用100000次 |
|
接口 |
Type-C |
||
|
屏幕尺寸 |
2.4寸(分辨率320*240) |
||
|
电脑软件 |
支持 |
||
|
工作温度 |
0-40℃ |
||
|
湿度 |
小于85%,不结露 |
||
|
配件 |
5V/2A充电头、数据线、说明书、U盘(上位机软件) 校正标准板、第三方检定证书 |
||
|
用途 |
油漆油墨、涂料、电镀、塑胶电子、五金等领域 |
||
包装内容
标配件
5V/2A充电头、数据线、说明书、U盘(上位机软件)、校正标准板、第三方检定证书
❓ 常见问答 2 查看更多 →
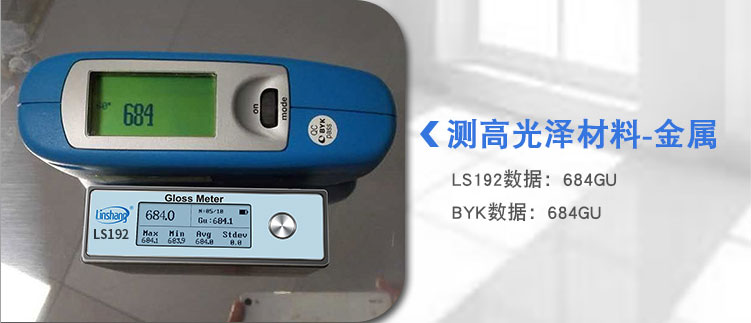
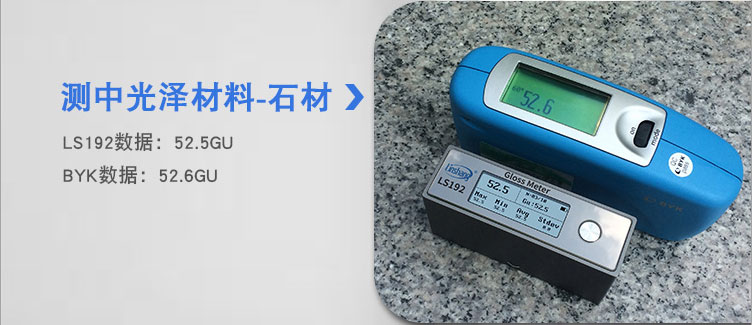
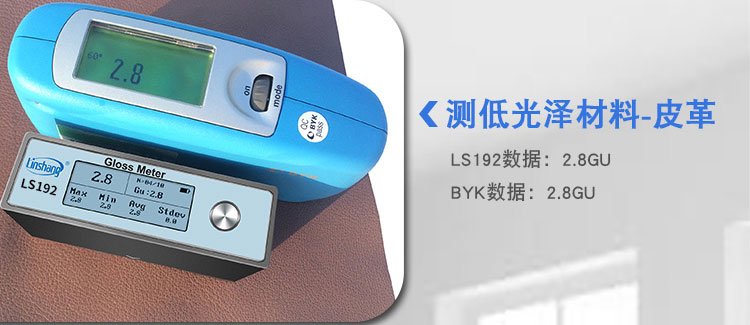
本文主要讲述了林上便携式光泽度仪的特点,以及与BYK光泽度仪之间的数据对比。
一、产品介绍及特点
1.林上LS192的应用行业
LS192便携式光泽度仪,是一种用来测量材料表面镜面反射光泽的仪器。采用60°通用型角度,测量范围为0-1000GU。是按照国家检定规程JJG 696标准来生产的,并且测量精度符合国家标准。仪器主要用于测量金属,纸张,塑料,大理石,油漆,陶瓷等各种平面制品的光泽度。
2.LS192的产品特点
仪器体积小巧,单手可握,测试孔在主机下方,测量时需将仪器紧贴被测样品表面。
可以智能统计测试数据的最大值,最小值,平均值,均方差值。
具有温度补偿功能,数值稳定,允许长周期校准。
二、林上LS192和BYK对比测试
同一批喷涂件放在车间灯光下看起来差不多,到了客户验收环节却被指出“亮度不一致”;塑料外壳试产时颜色接近,装配后却因为局部发亮显得像混料;五金电镀件出槽后肉眼判断很快,但返修批次到底有没有恢复到内控范围,仍需要数据说话。便携式光泽度仪在这些环节的价值,不是替代全部标准试验,而是把表面亮度从“凭经验看”变成“可记录、可复测、可追溯”的现场数据。
光泽度通常反映材料表面对光的镜向反射能力。涂装、汽车、塑料、家具建材、五金电镀和印刷包装行业中的检测对象并不相同:涂装件关注漆膜固化、膜厚和流平;汽车件关注不同批次漆面或内饰纹理的一致性;塑料件关注模具纹理、材料配方和喷涂后外观;家具建材关注板材、石材、陶瓷和涂饰面的装饰效果;印刷包装则会关注油墨、上光油、覆膜和纸张表面的反光差异。
涂装车间便携式光泽度仪现场检测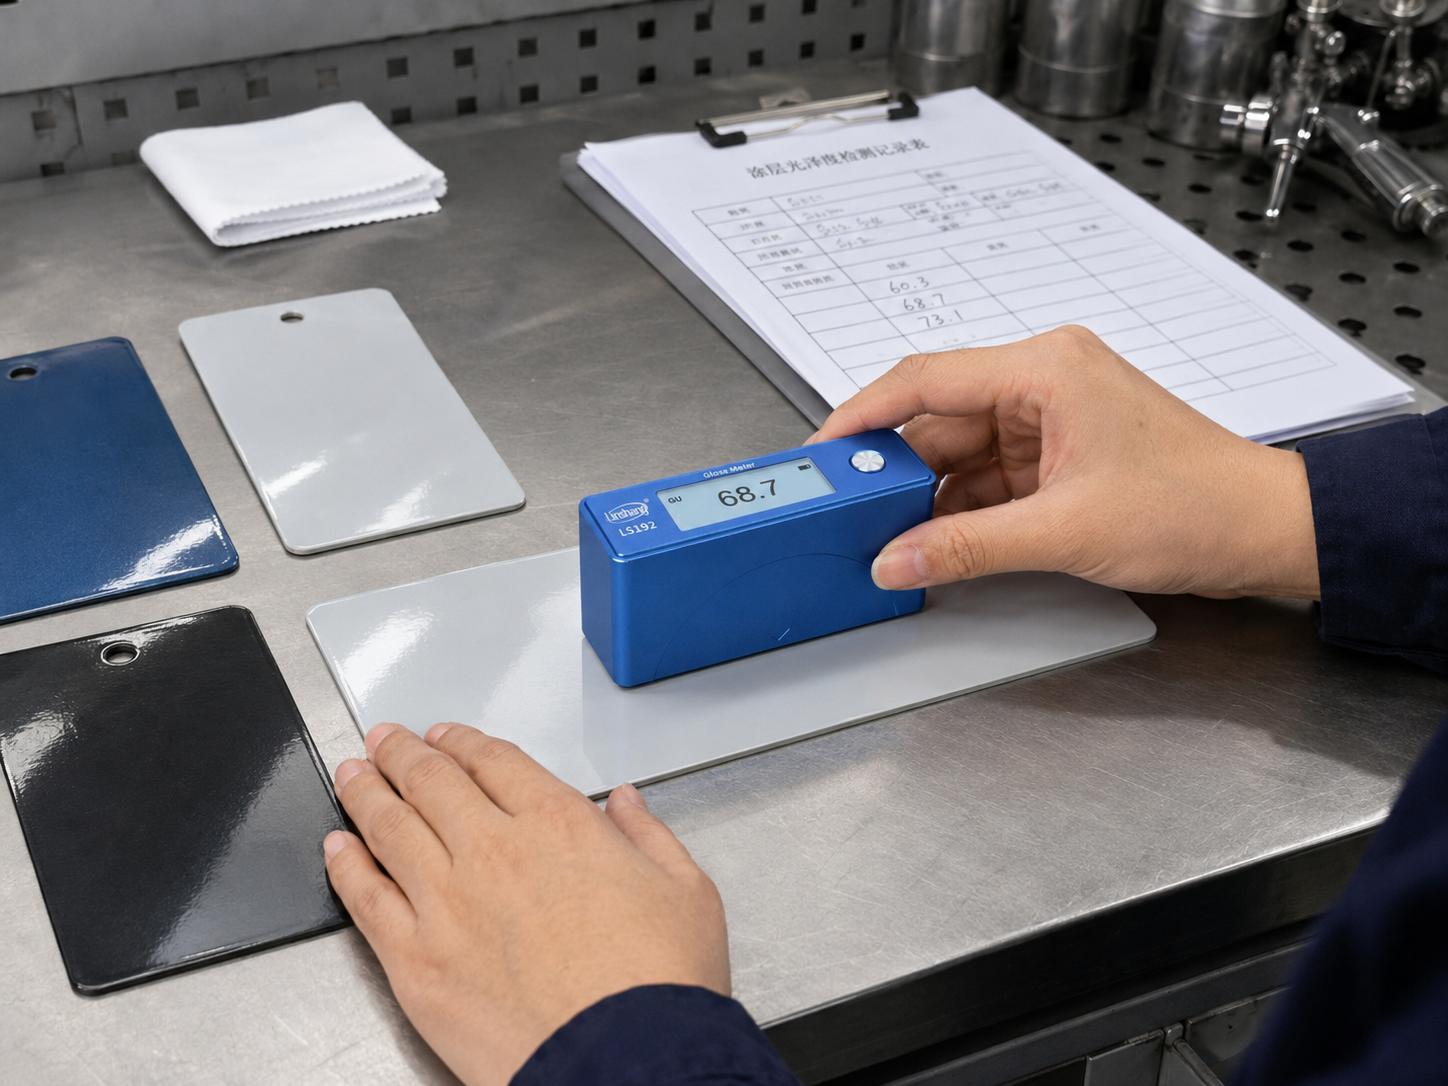
一、60°通用角度适合哪些现场检测
在表面光泽检测中,20°、60°、85°是常见几何角度。60°角度常被用于较多常规光泽材料的快速检测,因此便携式 60°光泽度仪适合放在来料检验、生产巡检、首件确认、返工复查和成品抽检中使用。对于特别高光的镜面材料,20°角度有时更容易拉开差异;对于低光、哑光或细纹理表面,85°角度有时更敏感。现场使用 60°通用型仪器时,应清楚它更适合作为过程控制工具,而不是对所有材料直接下最终结论。
| 检测对象 | 常见质量关注点 | 现场检测注意点 |
|---|---|---|
| 喷涂漆膜、粉末涂层 | 流平、固化、批次亮度一致性 | 避开流挂、橘皮、灰尘颗粒和边角区域 |
| 塑料外壳、注塑件 | 模具纹理、材料批次、喷涂后亮度 | 同一纹理方向测量,曲面需保证贴合 |
| 五金电镀和抛光件 | 镀层均匀性、抛光状态、返修效果 | 高光表面应防止指纹和局部污染影响读数 |
| 印刷包装、覆膜材料 | 上光油、覆膜、纸张表面反光差异 | 注意压纹、纸张方向和油墨干燥状态 |
二、孔径选择比很多人想得更关键
便携式光泽度仪的孔径会直接影响可测样品尺寸和读数代表性。常规平面材料面积足够,使用较大孔径可以获得更稳定的平均反射结果;但如果被测对象是窄边框、弧形件、小电镀件、汽车内饰小区域或局部返修点,大孔径可能压到边缘、跨过纹理或覆盖到非目标区域,读数就会失真。
以林上 LS192 和 LS193 为配置示例,LS192 采用 60°通用角度,测试物最小尺寸为 20mm×10mm,适合常规涂装板、塑料板、家具面板、石材、金属平面和较大面积印刷材料检测;LS193 采用 3mm×6mm 小孔径,适合小尺寸或曲面材料,如窄边装饰件、小五金件、弧面塑胶件和局部返修区域。两者均为 0–1000GU 大量程,更适合覆盖从低光到高光的现场巡检需求。
常规孔径与小孔径光泽度仪测量对比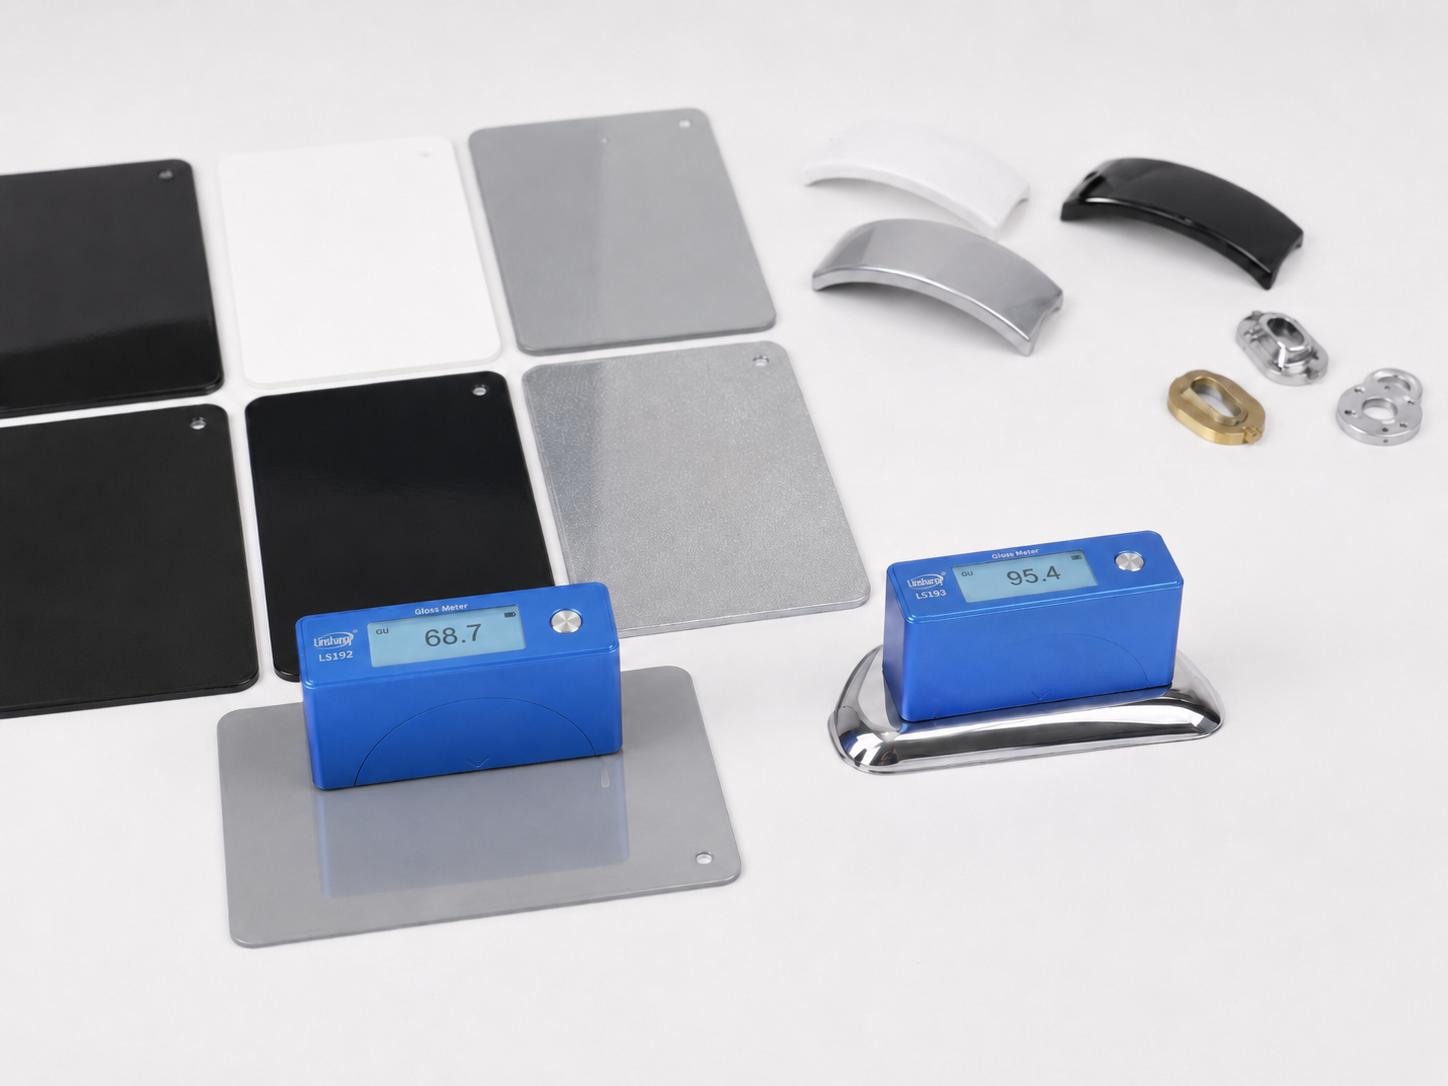
三、现场数据要进入质量流程,而不是只看单个数值
光泽度读数受表面清洁度、测量方向、样品曲率、底材纹理、环境温湿度、校准板状态和操作稳定性影响。现场人员不宜只测一次就判定整批产品,应在企业检验文件中规定点位、次数、允许偏差、复测条件和异常处理方式。比如喷涂线可以按首件、过程、末件抽检;塑料件可按模穴、批次和纹理方向分组记录;电镀件可按上挂位置、抛光方向和返修状态建立数据表。
便携式仪器支持 PC 软件联机测量时,数据不必停留在纸质记录上。林上 LS192、LS193 可作为来料检验、生产巡检和质量追溯中的数据采集工具,配合 Excel 导出、批次编号、样品照片和复测备注,便于后续分析光泽波动是否来自工艺参数、材料批次或表面处理状态。涉及标准判定、客户争议或第三方报告时,仍应结合现行标准方法、抽样规则、试样条件和计量状态综合判断。
四、配置建议:按样品形态和管理方式来定
如果企业主要检测平整板材、大面积喷涂件、家具面板、石材、常规塑料件,优先考虑常规孔径,读数代表性和操作效率更好。如果经常测小件、曲面、窄边、局部返修区或电镀装饰件,小孔径会更容易对准目标区域。若检测任务同时覆盖大面和小面,可把常规孔径与小孔径组合使用,前者用于批量巡检,后者用于异常点复核。
真正有效的表面光泽管理,不是把仪器放到现场就结束,而是把“谁测、测哪里、测几次、怎么复测、数据怎么留档”写进流程。便携式光泽度仪适合帮助企业尽早发现光泽波动,但最终质量判断仍要回到标准、样品状态和企业内控要求本身。