单机自动化怎么选?圆度波纹度 / 轮廓 + SCARA 上下料,低成本切入产线自动化
单机自动化是低成本切入产线自动化的路径:RDA3014-cmq(圆度波纹度仪 + SCARA)、CQ3025-rvc(高速轮廓仪 + SCARA),上料测量下料循环交给机械手,两班倒不用人盯。不必一步上整线:先把测量环节自动化,投入可控、跑顺再扩。
视频为本文内容的浓缩版,口径与下面的正文、对照表一致;推荐机型取本篇代表型号,可按预算与实际量程再作调整。
提到「检测自动化」,很多厂的第一反应是整条线改造——投入大、停产久、风险高。其实多数工厂缺的不是整线,而是把测量这一环先自动化:工件来了机械手上料,测完自动下料,操作员只管投料和看数据。
WALE 单机自动化就是这个思路:测量主机 + SCARA 机械手,一台机器完成上下料循环,定位是低成本解决方案。目前两款:
按测量任务二选一:圆度波纹度自动化选 RDA3014-cmq,轮廓测量自动化选 CQ3025-rvc。先把测量环节跑顺,再谈扩线。
✦
两款机型一张表
| 对比项 | RDA3014-cmq | CQ3025-rvc |
|---|---|---|
| 测量主机 | 圆度波纹度仪(RDA 系列) | 高速轮廓仪(CQ 系列) |
| 自动化单元 | SCARA 机械手上下料 | SCARA 机械手上下料 |
| 适合任务 | 轴承套圈等回转件的圆度、波纹度批量检测 | 轮廓类零件的批量轮廓检测 |
| 定位 | 低成本自动化方案:先把测量环节自动化,产线跑顺再扩 | |
为什么从单机切入
来料还不够齐整、节拍还不稳的产线,整线自动化常常「迁就」出来的效率并不高。单机自动化把自动化范围收窄到测量工位:投入可控、改造面小、跑通即见效;等来料质量与节拍稳定后,再复制扩展,风险小得多。
🧰 逐款带你看
单机自动化共 2 款,都走「测量主机 + SCARA 机械手」的结构,差别在主机测什么。
嘉品仪器代理 WALE 原厂直发,含上门安装、计量调试与操作培训。
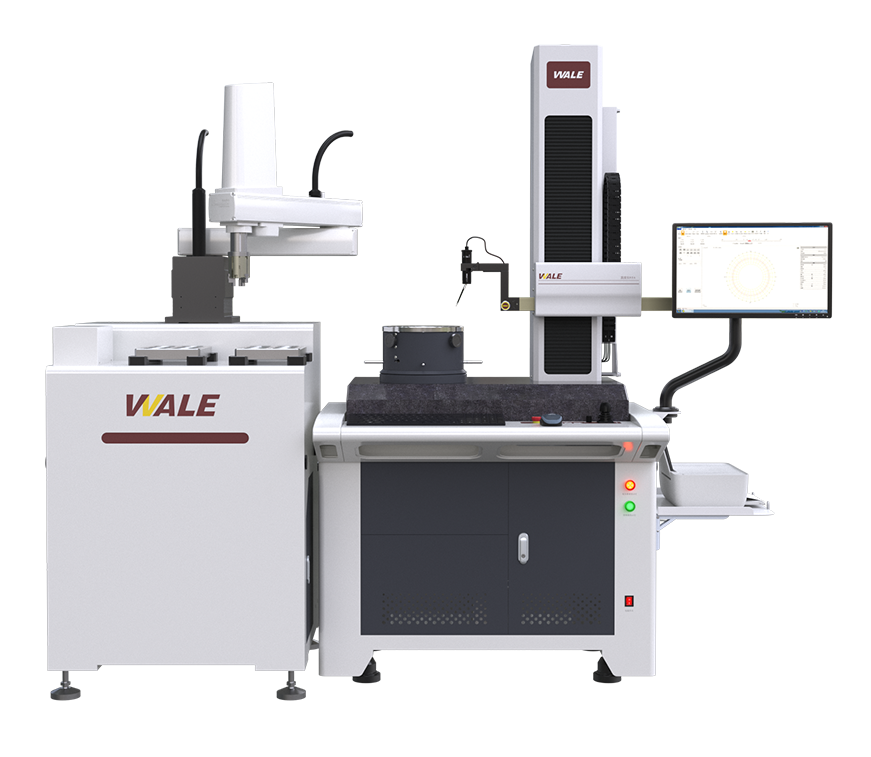
圆度波纹度批量检测自动化:RDA 主机 + SCARA。
- 圆度波纹度仪 + SCARA 机械手组合
- 低成本自动化解决方案
- 上料测量下料循环自动完成,两班倒不用人盯
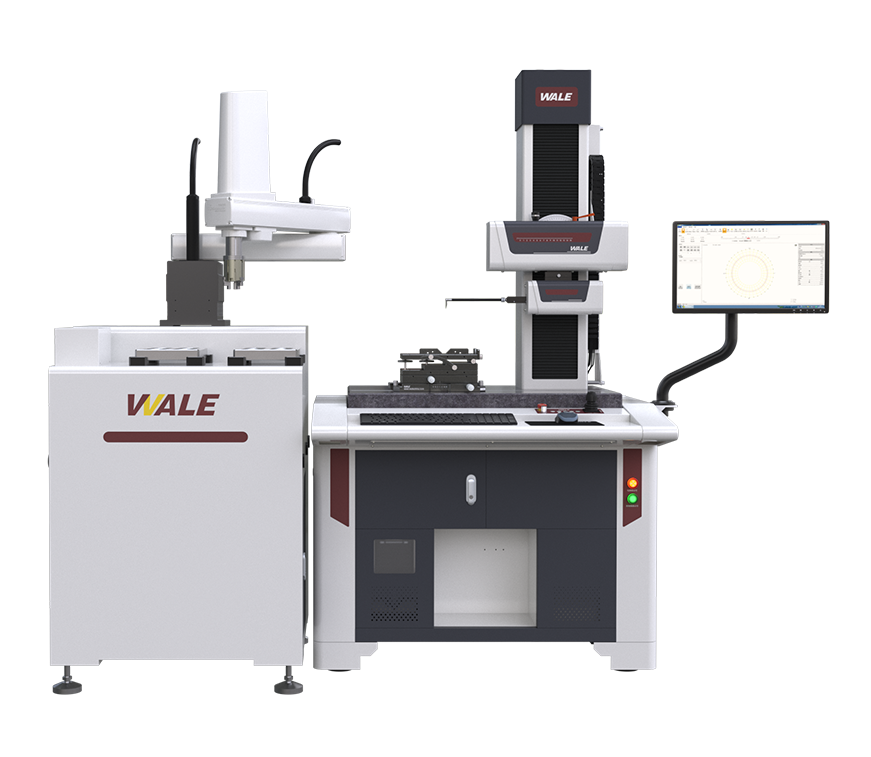
轮廓批量检测自动化:高速轮廓仪 + SCARA。
- 高速轮廓仪 + SCARA 机械手组合
- 低成本自动化解决方案
- 适合轮廓类零件的批量自动检测
主推嘉品推荐 · 第一次做测量自动化,从 RDA3014-cmq 起步
回转件批量检测是自动化收益最高的场景:RDA 主机精度打底,SCARA 把上下料循环接过去,操作员只管投料。
- 圆度波纹度批量检测一站自动化
- 机械手动作一致,装夹一致,数据一致性更稳
- 含免费寄样测试、上门安装调试与操作培训
📊 一张表选对型号
不想看长文?两张表:一张定机型,一张定要不要自动化。
| 你的任务 | 推荐机型 | 理由 |
|---|---|---|
| 圆度、波纹度批量检测 | RDA3014-cmq | RDA 圆度波纹度主机 + SCARA 上下料 |
| 轮廓类批量检测 | CQ3025-rvc | 高速轮廓仪 + SCARA 上下料 |
| 现状 | 建议 |
|---|---|
| 两班倒缺人、检测是瓶颈 | 单机自动化最划算:先把测量环节自动化 |
| 来料齐整、节拍稳定、批量大 | 可与厂商谈更完整的自动化衔接方案 |
| 检测量小、多品种小批量 | 先用手动机型(见《圆度仪怎么选》),自动化暂缓 |
✅ 选型关键要点
- 任务先说清:圆度波纹度走 RDA3014-cmq,轮廓走 CQ3025-rvc——主机测什么决定选哪款,别反过来。
- 看上下料循环闭环没有:上料、测量、下料是否全部由 SCARA 完成,操作员只需投料与看数据。
- 装夹一致性决定数据一致性:机械手每次动作相同,装夹重复性比人工更稳,这是自动化的隐性收益。
- 来料状态要摸底:来料齐整度直接决定上下料顺畅程度,洽谈时带真实工件试跑最可靠。
- 渐进路线最稳:先把测量环节自动化,投入可控;产线跑顺后再扩,不要一步上整线。
- 节拍按「循环」算不按「测量」算:自动化节拍 = 上料 + 装夹 + 测量 + 下料,核算产能时用整循环。
💡 温馨提示
下面这几条都是真金白银踩出来的,下单前扫一眼。
- 以为自动化必须整线一起上:投入大、改造面广;单机自动化先把测量环节跑顺,同样见效。
- 拿手动机型的节拍推算自动化产能:自动化的瓶颈常在上下料环节,按整循环核算,别只算测量时间。
- 忽略了来料状态:来料混乱时先上自动化,机械手抓不稳反而添堵;先摸底来料齐整度。
- 机型配错任务:测轮廓的上了圆度主机,测圆度的上了轮廓主机——先定任务再定机型。
- 只看机器不看人机配合:投料区、料道、废料区的布局提前规划,操作员的动线才顺。
🙋 常见问题
- 单机自动化和整线自动化差在哪?
- 单机自动化只自动化「测量工位」:测量主机 + SCARA 上下料,投入可控、改造面小;整线自动化连物流、上下工序一起改。建议先单机跑通,再按需扩展。
- RDA3014-cmq 和 CQ3025-rvc 怎么选?
- 看测量任务:评圆度、波纹度选 RDA3014-cmq;评轮廓选 CQ3025-rvc。两款都是 SCARA 上下料的低成本自动化组合。
- SCARA 机械手负责哪些动作?
- 上料、装夹位放件、测完取件、下料归位——整个上下料循环交给它,操作员只管投料和看数据。
- 自动化之后数据一致性会更好吗?
- 会。机械手每次放件的位置与姿态一致,装夹重复性比人工稳定,对批量检测的一致性是实打实的加分。
- 我们厂来料不太齐整,能上吗?
- 先摸底再上:带真实工件到现场试跑最可靠。来料齐整度不足时,可先整顿上料端,或先用单机自动化过渡。
- 主机与手动机型的精度一致吗?
- 自动化款的主机与对应系列手动款同源(RDA 圆度波纹度、CQ 轮廓),精度底子相同,差异在自动化单元。主机选型细节见《圆度仪怎么选》与《轮廓仪怎么选》。
🏭 他们都用得上
两款机型一站配齐
- 🎯 圆度波纹度自动化:VSP RDA3014-cmq 单机自动化
- 📐 轮廓自动化:VSP CQ3025-rvc 单机自动化
- 🔧 手动款主机:RDA 自动调心圆度测量仪,主机选型见《圆度仪怎么选》
相关指南
延伸阅读 · 技术干货
📚 想先弄清形貌、轮廓、粗糙度、圆柱度、圆度、波纹度这些测量能力的边界与联系?看技术干货《形貌、轮廓、粗糙度仪、粗糙度轮廓、圆柱度、圆度、波纹度测量仪》。
拿不准能不能自动化?把这三条发我们:
① 工件名称与批量 ② 现有检测节拍与人数 ③ 来料方式(料道 / 料箱 / 整盘)
嘉品仪器选型工程师会回一份「机型 + 节拍核算 + 布局建议」,含免费寄样测试、上门安装调试与操作培训。