轮廓仪速度与精度怎么平衡?0.5 / 2mm/s 与 ±1′ 角度公差的取舍账
WALE 轮廓仪的平衡点很清晰:CE(0.5mm/s)与 CF(2mm/s)精度同级——纯速度选择;CQ 把精度抬一档(线性 ±(0.6+|0.02H|)μm、角度 ±1′)且仍保 2mm/s——「高精度不用等」的答案是 CQ;追求纳米形貌再上 FD。
很多厂家用「快的不准、准的不快」做取舍,WALE 的产品线把这个取舍拆开了:
① 纯速度档(CE vs CF):两者传感器与精度指标完全同级(Z1 0.02μm、线性 ±(0.8+|0.05H|)μm、±2′),差别只有驱动速度 0.5 vs 2mm/s 与 CF 的磁吸测杆。这是花钱买节拍,不是买精度。
② 精度档(CQ):线性精度收窄到 ±(0.6+|0.02H|)μm、圆弧 ±(1.5+R/12)μm、角度 ±1′,同时保住 2mm/s——图纸角度公差 ≤±2′ 或圆弧半径要求严的工件,CQ 是「不用降速的高精度」。
③ 形貌档(FD):Z1 分辨率 1.2nm、圆弧 Pt ≤0.3μm、直线度 0.3μm/100mm——为微观形貌分析而生。
判据一句话:图纸角度/圆弧公差卡 CQ 档;卡不卡 CE/CF 由节拍决定。
✦
三档硬指标对照
| 指标 | CE / CF | CQ | FD |
|---|---|---|---|
| 最快速度 | 0.5 / 2mm/s | 2mm/s | 2mm/s |
| Z1 分辨率 | 0.02μm | 0.02μm | 1.2nm |
| 线性精度 | ±(0.8+|0.05H|)μm | ±(0.6+|0.02H|)μm | ±(0.5+|0.02H|)μm |
| 圆弧误差 | ±(2+R/8)μm | ±(1.5+R/12)μm | ±(1+R/12)μm |
| 角度 | ±2′ | ±1′ | ±1′ |
| 直线度 | 0.5μm/100mm | 0.5μm/100mm | 0.3μm/100mm |
🧰 逐款带你看
三个档位代表:
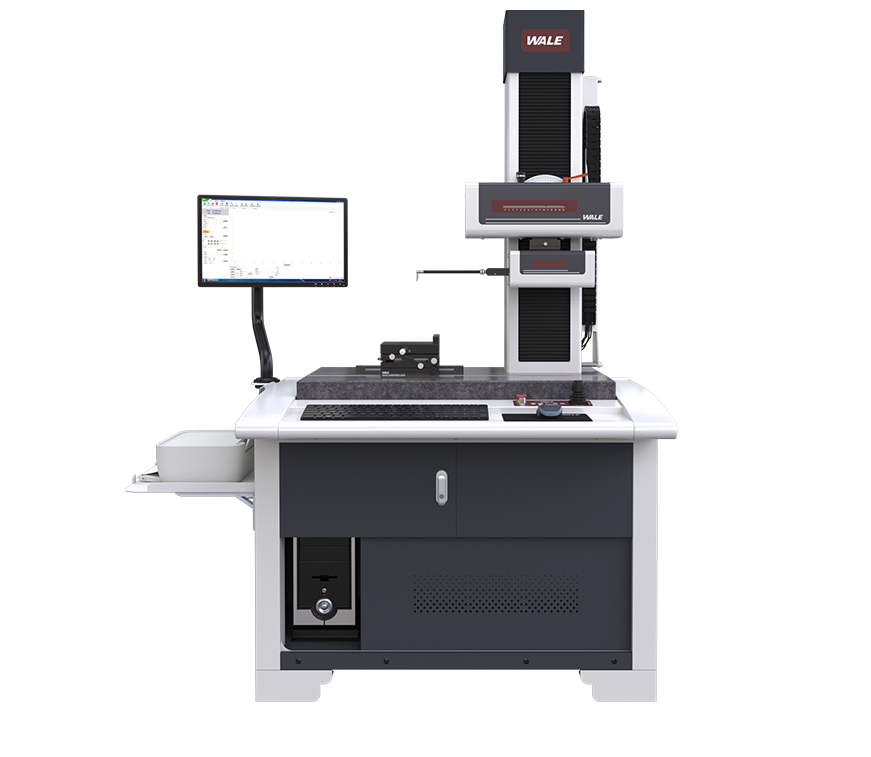
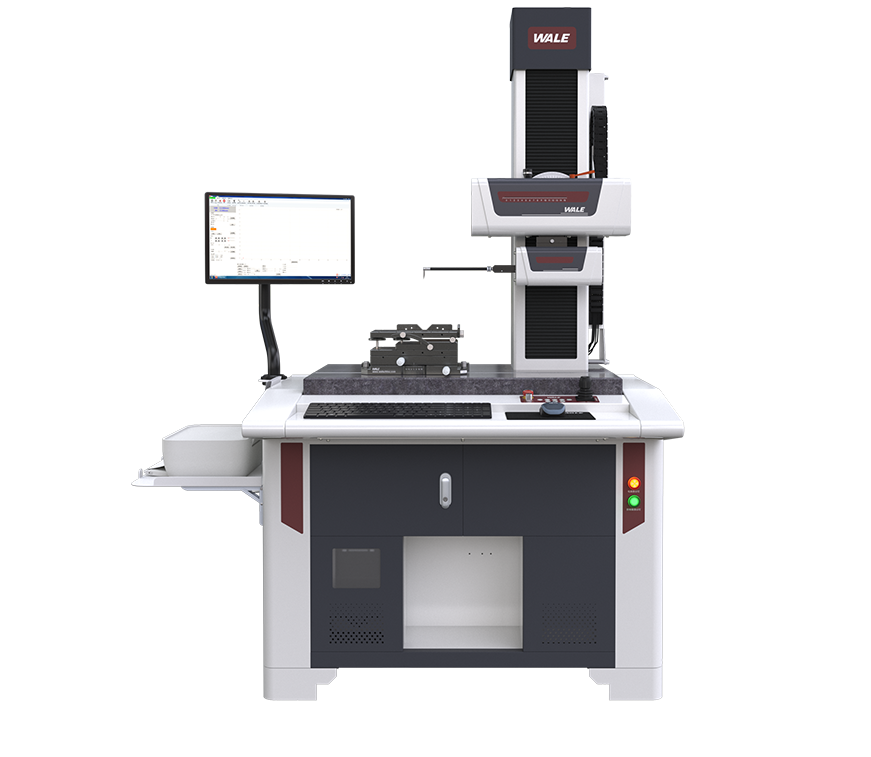
±1′ 与更小圆弧误差是分水岭:角度公差紧的精密件(轴肩、锥面、光学座)直接 CQ,节拍不牺牲。
- 2mm/s + ±1′ 兼得
- 伺服丝杆快速定位
- 模板化批量测量
- 寄样实测定档
🔧 核心仪器
CE 0.5mm/s;
CF/CQ 2mm/s;
CQ ±(0.6+|0.02H|)μm / ±1′;
FD 1.2nm
✅ 选型关键要点
- 角度公差是第一判据:±2′ 与 ±1′ 之间就是 CE/CF 与 CQ 的分界线。
- CE 与 CF 只差速度:别为「CF 更贵所以更准」买单——指标同级。
- CQ 的模板复用:精密件批量检测,模板化把设置误差也压掉。
- 圆弧误差看 R 项:±(1.5+R/12) vs ±(2+R/8),大半径圆弧差距放大。
- 形貌需求独立评审:FD 的 1.2nm 是另一维度,别与轮廓精度混比。
💡 温馨提示
下面这几条都是真金白银踩出来的,下单前扫一眼。
- 高速度测高精度件:动态特性再好,关键件建议关键截面降速复测,双保险。
- 忽视温度:μm 级轮廓在温差 2℃ 下漂移可观,恒温是前提。
- 测杆磨损不换:红宝石针尖磨平后圆弧测量失真,定期点检针尖。
🙋 常见问题
- CF 的 2mm/s 会牺牲精度吗?
- 同指标下不会——CE/CF 精度同级,2mm/s 是驱动系统能力;精密件关键截面可降速复测。
- 角度 ±1′ 能测多小的锥角?
- ±1′ 约 ±0.017°,对应 50mm 长度上 ±0.015mm 的高度差;图纸锥角公差 ≥±0.02° 的直接 CQ。
- CQ 与 FD 怎么选?
- 评「形状与位置」CQ;分析「表面微观形貌」(纳米级起伏、Pt 峰值)FD——见《表面形貌测量仪怎么选》。
- 速度档位能调吗?
- 测量速度可设,最快 2mm/s;低速用于高精度截面,速度程序按工件保存。
- 产线上 CF 一天能测多少件?
- 按轮廓复杂度,单件扫描秒级到十几秒,加装夹一天数百件是常态。
🏭 他们都用得上
三档定位已明,对号入座
同系列另外两篇
延伸阅读 · 技术干货
📚 测量能力边界与联系看技术干货《形貌、轮廓、粗糙度仪、粗糙度轮廓、圆柱度、圆度、波纹度测量仪》;选型总框架见《几何测量与光学仪器终极选型指南》。
把图纸公差与节拍发我们,回「速度-精度平衡评审」,含免费寄样测试。