
用途场景
研发
实验室研发、新产品开发、技术研究
生产
生产线检测、工艺控制、制造过程监控
品控
质量检验、来料检测、成品测试
合规认证
计量检测、仪器校准、精度验证
教学实训
教学实验、技能培训、实训演示
维修
设备维修、故障诊断、维护保养
规格参数
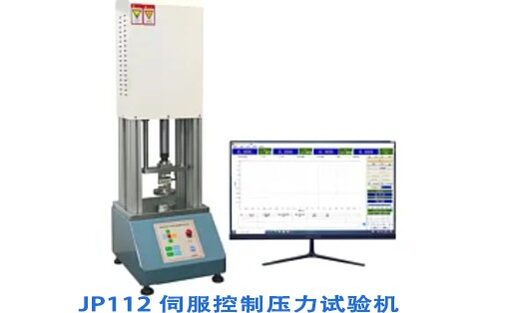
规格说明
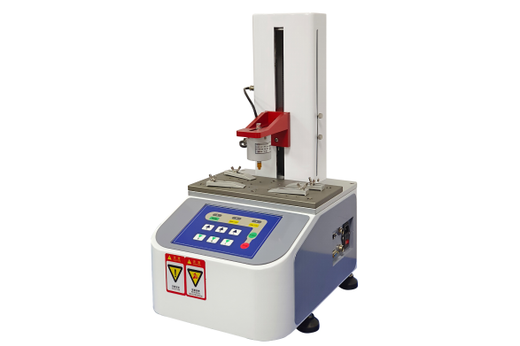
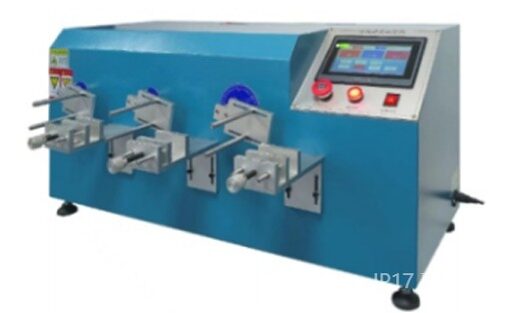
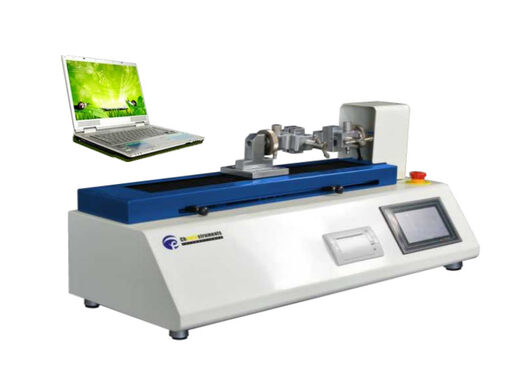
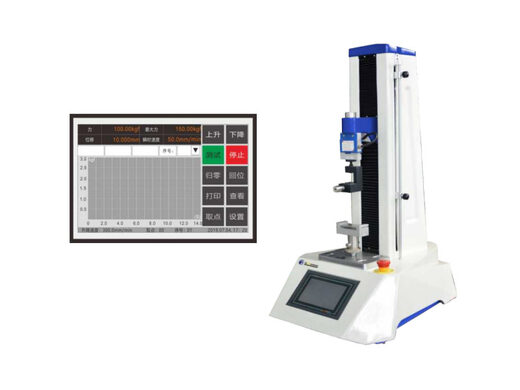
- 1依据 JB/T7796-1995;
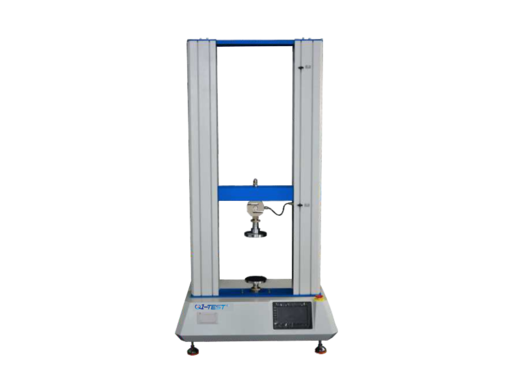
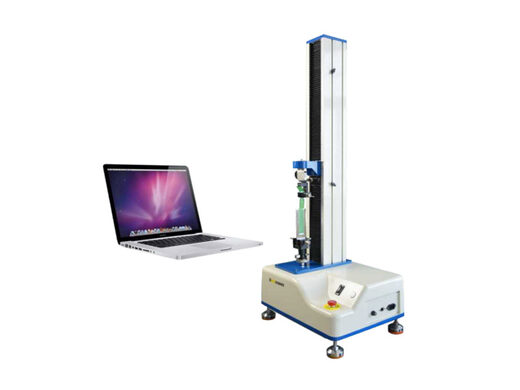
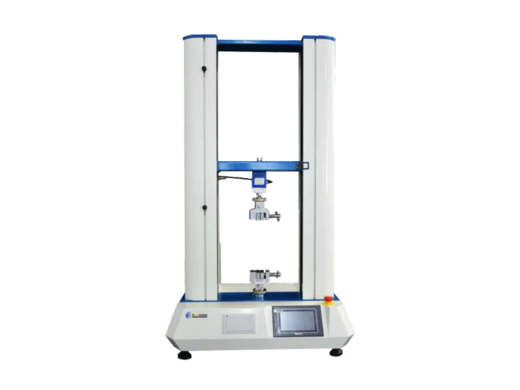
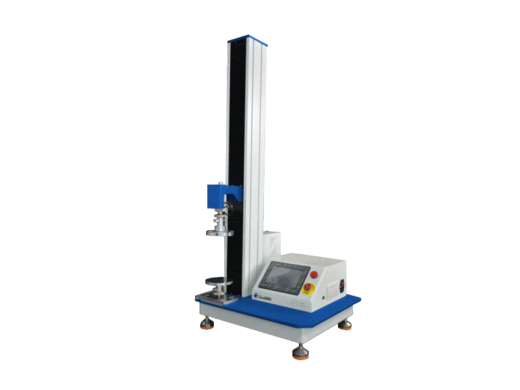
- 2用于各种精密螺旋弹簧、弹性元件强度测试;
- 3测一定变形下的试验力或一定力下的变形量。
技术参数
- 1试验力:20kgf(200N);
- 2分辨率:0.1N;
- 3位移分辨率:0.01mm;
- 4示值误差:±1%;
- 5零点误差:±0.1%;
- 6行程:190mm;
- 7速度:0~300mm/min;
- 8圆盘:Φ60mm;
- 9显示:大液晶汉字;
- 10传动:滚珠丝杠;
- 11电机:伺服;
- 12数据:自动采集、保存、查询、打印;
- 13尺寸:W420×D650×H660mm;
- 14重量:70kg;
- 15电源:220V
❓ 常见问答 3 查看更多 →
问:弹簧拉压试验机:能测哪些弹簧参数?
答:弹簧拉压试验机覆盖弹簧检验的核心参数集,"一条曲线全带走":
- 弹簧刚度(k 值):力-变形曲线的线性段斜率——弹簧的身份证,刚度漂移=材质/热处理/绕制工艺漂移;
- 规定变形量的负荷:压缩/拉伸到指定行程时的力值——配合件的装配预紧力直接引用此值(如阀门弹簧"压缩 8mm ≥45N");
- 规定负荷下的变形量:反方向考核——施加规定力看行程是否符合;
- 工作区间检查:全程曲线的线性度——出现拐点=弹簧并圈/局部屈服,这种弹簧装机后会在工作段"变软";
- 拉簧专项:初张力(开始伸长前的隐藏力值)与钩部强度。
执行标准:GB/T 1239(弹簧试验方法)、GB/T 23935 圆柱螺旋弹簧设计计算等体系,报告引用对应条款。
问:弹簧拉压试验机:负荷与位移精度重要吗?
答:是弹簧检验的生命线,两条链路都要较真:
- 负荷精度:弹簧的规格公差通常 ±5%~±10%——测量设备的精度若只有 1~2%FS,在小力值段能把公差带宽"吃掉"一半,临界品判定全靠运气;按弹簧公差带宽度选择设备精度(弹簧公差 ±10% → 设备精度至少高一个量级);
- 位移精度:刚度 k=ΔF/Δx,位移误差直接进刚度——位移分辨率不够,k 值批量数据全是噪声;
- 计量纪律:设备定期计量检定(力值+位移双参数),第三方供货的弹簧检验建议每季度核查——弹簧是标准件,数据纠纷的仲裁依据就是设备计量状态。
效率提示:多点刚度测量(曲线上取 3~5 段分别算 k)比单点 k 更能暴露线性异常,软件支持的话默认开启。
问:弹簧拉压试验机:大批量检验效率如何?
答:弹簧是典型的大批量标准件,检验节拍设计决定产能:
- 单件节拍:装夹-压到设定行程-读数,秒级完成——弹簧拉压试验机的判定逻辑(设定行程出负荷 / 设定负荷出行程)一键切换;
- 批量管理:连续测试自动累计,批次统计(均值/σ/超差数)直接出——配合抽检方案(如 GB/T 2828 计数抽样)形成进料检验流程;
- 趋势监控:控制图盯弹簧刚度的批次漂移——绕丝机刀具磨损、热处理炉温漂移都会在 k 值趋势上提前现形,检验数据反哺工艺是弹簧厂用出价值的方式;
- 自动化上限:超大节拍(每分钟几十件)可评估自动上料方案,与工程师讨论产线整合。
抽检与全检的分界:安全件(气门弹簧、制动相关)与高价值弹簧全检或加密抽检,普通减振/复位弹簧按批次抽检+工艺受控。